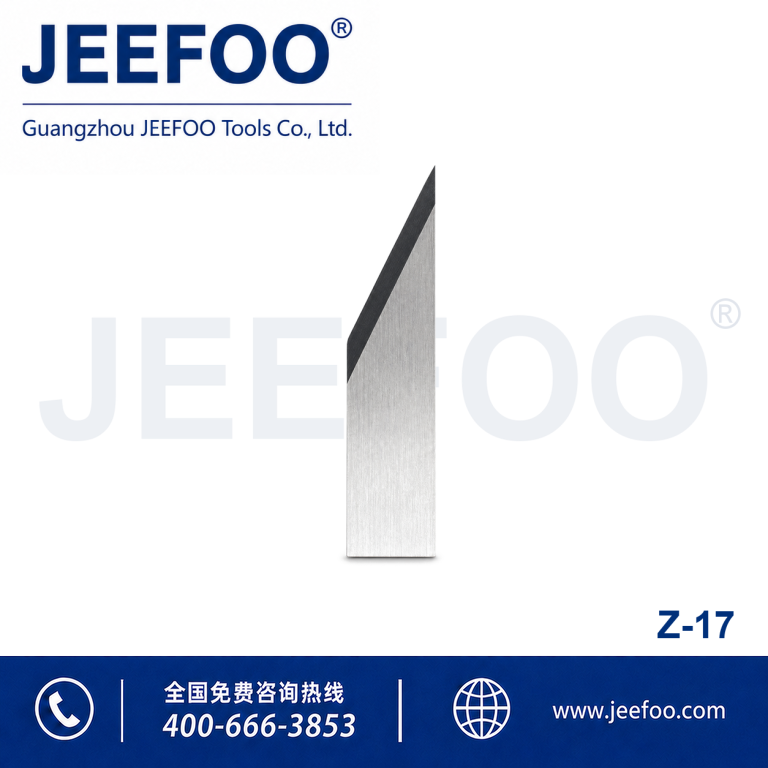
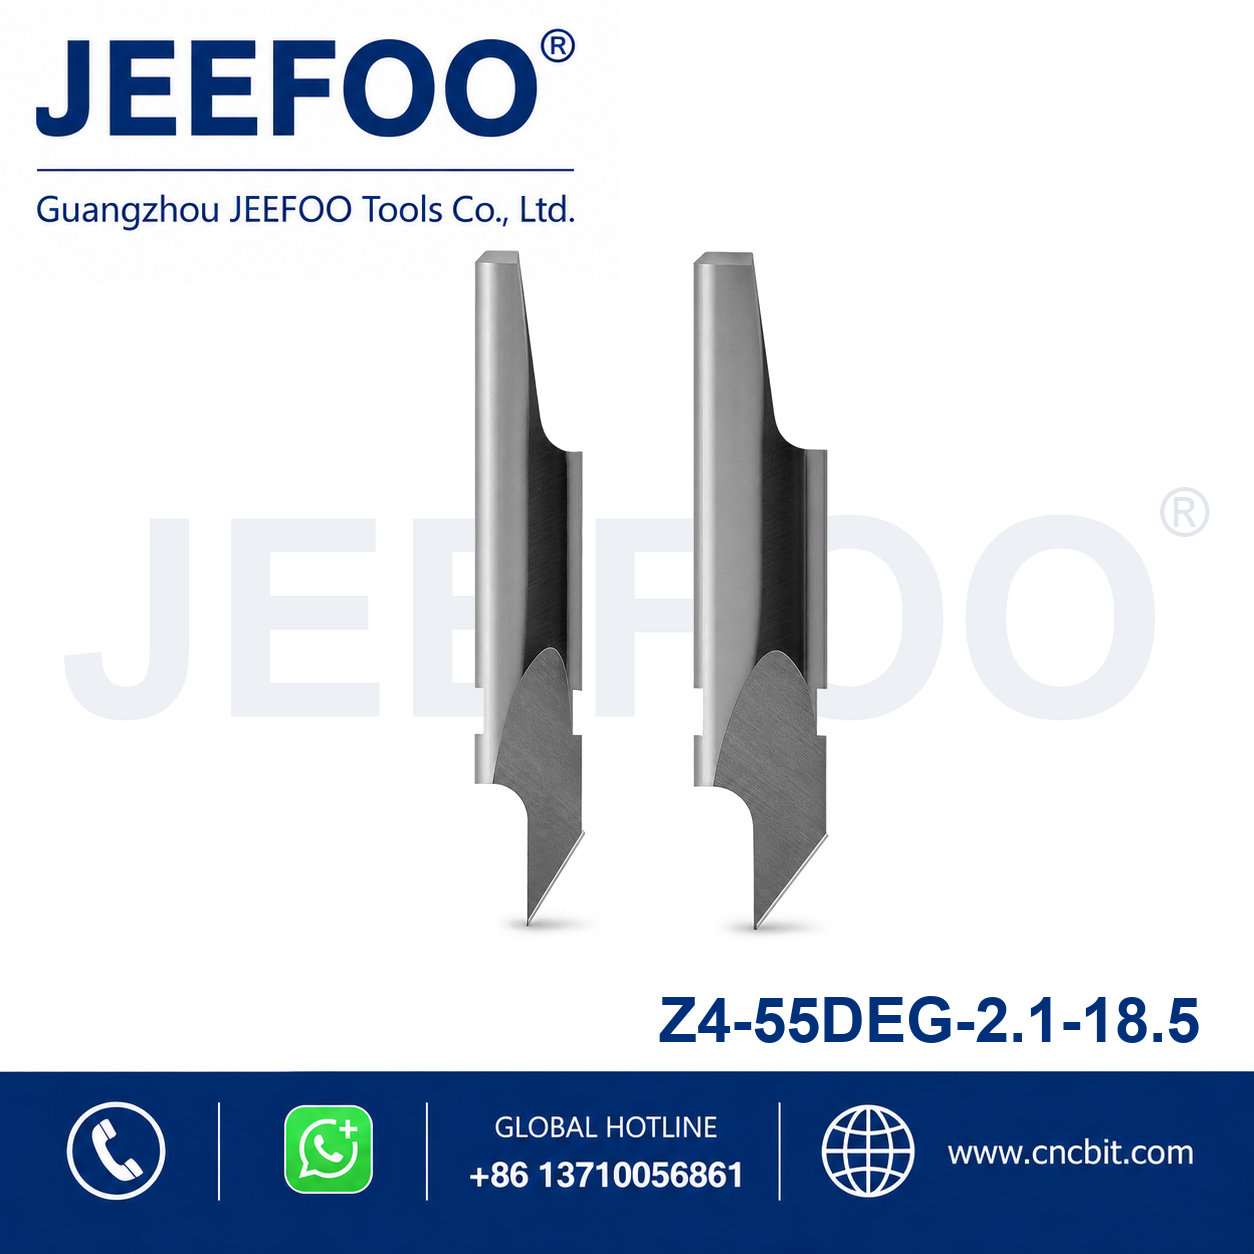
Z4 切割刀片是面向兼容数码切割设备的精密替换刀片。精密研磨的刃口有助于获得整洁边缘,实际表现取决于刀架配合、材料和设备设置。围绕紧凑结构与替换维护,本页从安装与检查说明选型与验收要点,具体应用以当前型号图纸和材料试切结果为准。
Z4:安装与检查的采购重点
紧凑替换结构便于将刀片纳入日常检查流程。记录拆装前后的刃口状态和刀架清洁情况,有助于区分耗材变化与安装状态带来的影响。
产品特点与选型信息
- 型号:Z4,询价、样品及批量订单保持同一格式。
- 精密刃口:精密研磨的切削几何有助于执行细致路径,切边效果需结合实际装刀与材料确认。
- 替换结构:便于安装、状态检查与维护,装刀要求以匹配刀架和设备说明为准。
- 配套核对:确认刀片尺寸、接口、切割方向与目标深度;振动刀方案还需核实刀头和刀架要求。
材料与使用条件
Z4 的应用应按设备、刀架及刃形共同评估。纸板、垫片材料、泡沫、橡胶、薄膜、纺织品、皮革或复合片材等需求,应分别确认材料牌号、厚度、涂层与背衬,并先做代表性试切。这里的材料清单是选型核对范围,不表示所有材料均适用。
数码切割刀需要与具体裁切方式配套,不能仅凭名称判断能否用于振动刀。即使能够安装,也应核对设备文件中的接口和工作要求,不把不同型号当作可直接互换的零件。
安装与试切流程
- 按设备规定停机并隔离能源,检查刀架、切割台面和刀片状态,清除影响定位的残留物。
- 依照设备与刀架说明安装,使用适合当前材料且处于允许范围内的起始设置。
- 固定实际生产材料的试样,运行包含代表性直线、曲线、转角及收尾的短路径。
- 分别检查切透、边缘、拖痕与尺寸,每次只调整一个影响因素并保留比较结果。
- 将通过验收的刀片伸出量、压力、速度及适用偏置记录下来;使用振动刀时,另记录设备要求的相关设置。
刃口检查与维护
出现毛边、撕裂、拖痕或深度不一致时,应先检查刃口磨损、刀架定位和材料支撑。切割刀片伸出过多可能降低稳定性,伸出不足可能影响切透,不宜只靠增加压力解决全部问题。实际更换周期由材料、加工状态和批准工艺决定,不承诺统一寿命。
请遵循设备手册及机器防护指南。安装、调整和清洁前按设备要求隔离能源。拆下的 Z4 应清洁、干燥并保护刃口,放入独立标识的容器,避免与其他切割刀片碰撞或混放。
询价、样品与批量供货
杰峰从中国广东广州为设备用户和经销商提供产品识别、选型沟通及出口支持。询购 Z4 时,请提供设备型号、刀架编号、刀片确认图纸、材料及厚度、目标深度、数量和包装要求;如需定制,应先提交图纸评估。
可通过杰峰刀具官网了解供货信息。重复订单应附上批准样件或对应记录,确认型号、接口和使用条件一致,再安排后续生产。