CNC实际进给低于程序中的F值,不一定是机器没有执行指令。进给轴需要先加速,再为后续运动减速;一段行程如果太短,可能还未达到设定速度,就已进入减速阶段。讨论加工时间时,应把程序要求的进给、控制系统规划的运动和实际完成的行程分开。
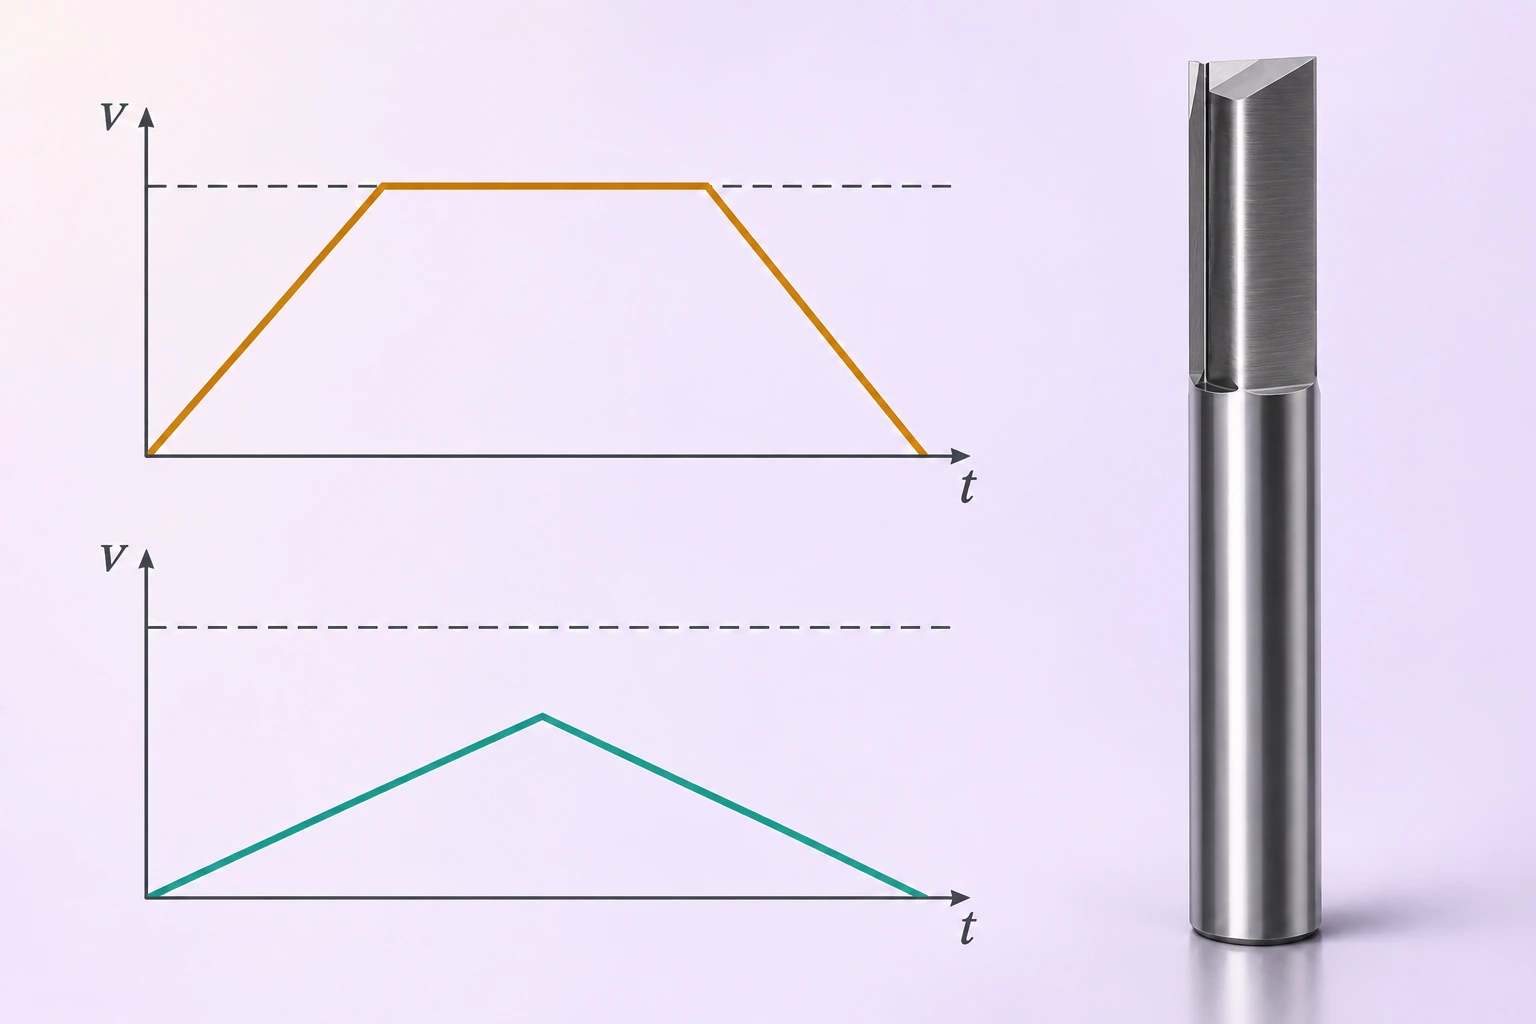
图中的双刃直槽刀与速度曲线彼此独立。它没有在进行试切,曲线也不是该型号的性能记录。
CNC实际进给为什么需要一段加速距离
把问题暂时缩小到一次从静止开始、最后也要停下的直线移动。轴不能从零速瞬间跳到目标速度,也不能在终点瞬间停住。LinuxCNC官方轨迹规划说明直接用短移动解释这一现象:有些行程只能完成加速与减速,没有足够距离维持程序要求的进给。这里说明的是运动约束,不是在判断某款铣刀的切削能力。
若只为理解关系而采用恒定加速度模型,设目标速度为v、加速度大小为a,从零加速到v所需距离是v²/(2a)。再用相同大小的减速度停下,总距离就是v²/a。速度与加速度必须使用一致单位,例如mm/s与mm/s²。
由这个简化模型可以推得:加速度不变时,目标速度翻倍,到达该速度再停下所需的距离变为四倍。它没有考虑加加速度限制、连续路径衔接或具体控制算法,不能作为修改机床加速度参数的依据。
怎样判断简化模型里是否存在匀速段
设这次独立直线移动的总长度为L。在上述从零开始、回到零速且加减速度大小相同的理想模型中,若L大于v²/a,达到目标速度后才有剩余距离可匀速运行;若恰好相等,就刚到目标速度便要减速,没有持续的匀速段。若L更短,可由距离关系推得峰值速度为√(aL),低于目标v。这是基础运动学推导,不是对某台设备读数的预测。
速度随时间曲线下的面积表示走过的距离。因此,三角形和带平台的梯形可以帮助理解行程怎样分配,但必须知道坐标单位与比例,才能据图算数。本页上下两条曲线是独立的定性插图,不能量取它们的宽高来比较设备效率或反推加速度。
这里的a是模型中运动过程采用的加速度,并不自动等于控制器设置页面上名称含“最大加速度”的数值。LinuxCNC文档对其规划过程另有具体定义;不同系统还可能采用不同的加速曲线。阅读资料时应先核对变量含义,不应把本文的字母直接对应到机床配置项。
连续刀路不能当成许多次独立起停
实际程序通常由连续运动组成。上一段结束时是否已经减速、下一段朝哪个方向走、控制系统允许怎样衔接,都会改变局部速度。因而,“这段很短”与“每到一个程序段末尾都停住”并不等价。
也正因如此,总长度相同的两条刀路未必用时相同。长直线可能有较长的匀速区间;频繁改变方向的路径需要以不同方式衔接。这里比较的是运动过程,不主张删去设计细节,也不把更少的程序段当作更高的加工精度。
转角处保持速度有几何代价
轴在转角处要改变运动方向。控制系统需要在可实现的运动与轮廓要求之间作出规划。LinuxCNC对路径衔接的说明指出,转角处维持速度可能需要将转角圆化,而减速有助于贴近指定路径。这个例子表明,绕过转角更快并不是一项与形状无关的改善。
不同系统的设置名称、单位、默认行为及软件版本可能不同。不能把一个品牌的代码直接加入另一台设备,更不能为了让显示速度接近F值,就任意放宽轮廓要求。需由负责该设备的人员按当前手册、零件要求和验证流程处理。
加工时间估算要看包含了哪些时间
最简单的“长度÷设定进给”默认整段都按该速度运行。这个算法可以帮助理解数量关系,却没有自动包括加减速、换刀、定位移动或其他辅助动作。
Autodesk Fusion的Machining Time说明列出了进给时间、快速移动时间与换刀时间,并说明估算使用路径长度及相关速度。比较两份估时,应先确认统计范围与输入条件相同,而不是只比较最后的分钟数。要讨论某台设备的节拍,还需要对应的程序版本、设备状态和实际运行记录。
哪些场景值得先看运动过程
这类解释尤其适合用于理解短直线、密集转角以及需要起停的局部移动。比如,同一个轮廓的长直边与小凹口附近,可能面对不同的运动衔接条件。这里只提出应观察的位置,不凭形状就断言控制系统一定在哪一点减速,也不建议删去凹口或放宽零件尺寸。
如果一段足够长、方向连续的移动仍持续达不到预期速度,单凭“短行程”就不能解释全部现象。此时应由熟悉该设备的人员继续核对程序、当前运行状态和系统限制。没有程序与运行记录时,不宜直接认定为刀具问题、主轴功率不足或控制系统故障。
比较节拍时,也要分清瞬时速度和整段平均速度。某一时刻显示接近F值,不表示整段都在这个速度下运行;总移动距离除以移动时间得到的平均值,也不能代替每个局部位置的速度。如果计时还包括换刀或等待,则它描述的是更大的工序范围,不能再当成单段运动速度比较。
在改参数之前,先把问题记录完整
以下是一份技术沟通建议,不是机床调参或试切规程。先整理现有程序、计时和允许获取的运行记录,能让工艺人员判断差异发生在估算范围、运动规划还是其他环节。
- 标明比较对象:记录程序版本、所讨论的工序和具体路径区段,避免把修改前后的程序当成同一次运行。
- 说明速度含义:核对程序采用的单位与进给模式,区分编程值、当前倍率和界面显示值。本文的距离模型采用长度每时间,不直接适用于未说明定义的旋转轴或其他进给模式。
- 描述路径环境:给出该段长度、前后段方向及是否要求停下。一个孤立的短线段截图,可能隐藏了连续路径的进入和退出状态。
- 统一计时边界:说明开始和结束位置,以及是否计入快速定位、换刀、暂停或其他辅助过程。CAM估时与实际记录应比较同一范围。
- 保留加工要求:同时给出图纸规定的轮廓要求和已观察到的加工现象。任何后续调整都需要满足这些要求,而不是只追求速度显示更接近F值。
整理资料时无需靠近运动中的刀具,也不需要为了记录而绕过防护或修改运行限制。若需进一步验证,应交由设备负责人按现场规程安排。本文不提供修改加速度、预读或路径衔接参数的操作指令。
把刀具选型与运动限制分别说清
本站GM 6×12双刃直槽铣刀是一个真实的板材雕刻刀具目录实例。页面标明双刃、直槽与该规格;这些信息用于识别刀具,不能推出机床加速度,也没有给出某条刀路可以全程保持的实际进给。
如果一个任务的实际用时超过预期,先确认时间记录覆盖的是哪道工序,再比较程序运动与设备的运动限制。若已出现切削异常,则另行检查材料、刃口、装夹与适用切削条件。把这些层面分开,才能避免用更激进的F值去掩盖尚未明确的问题。