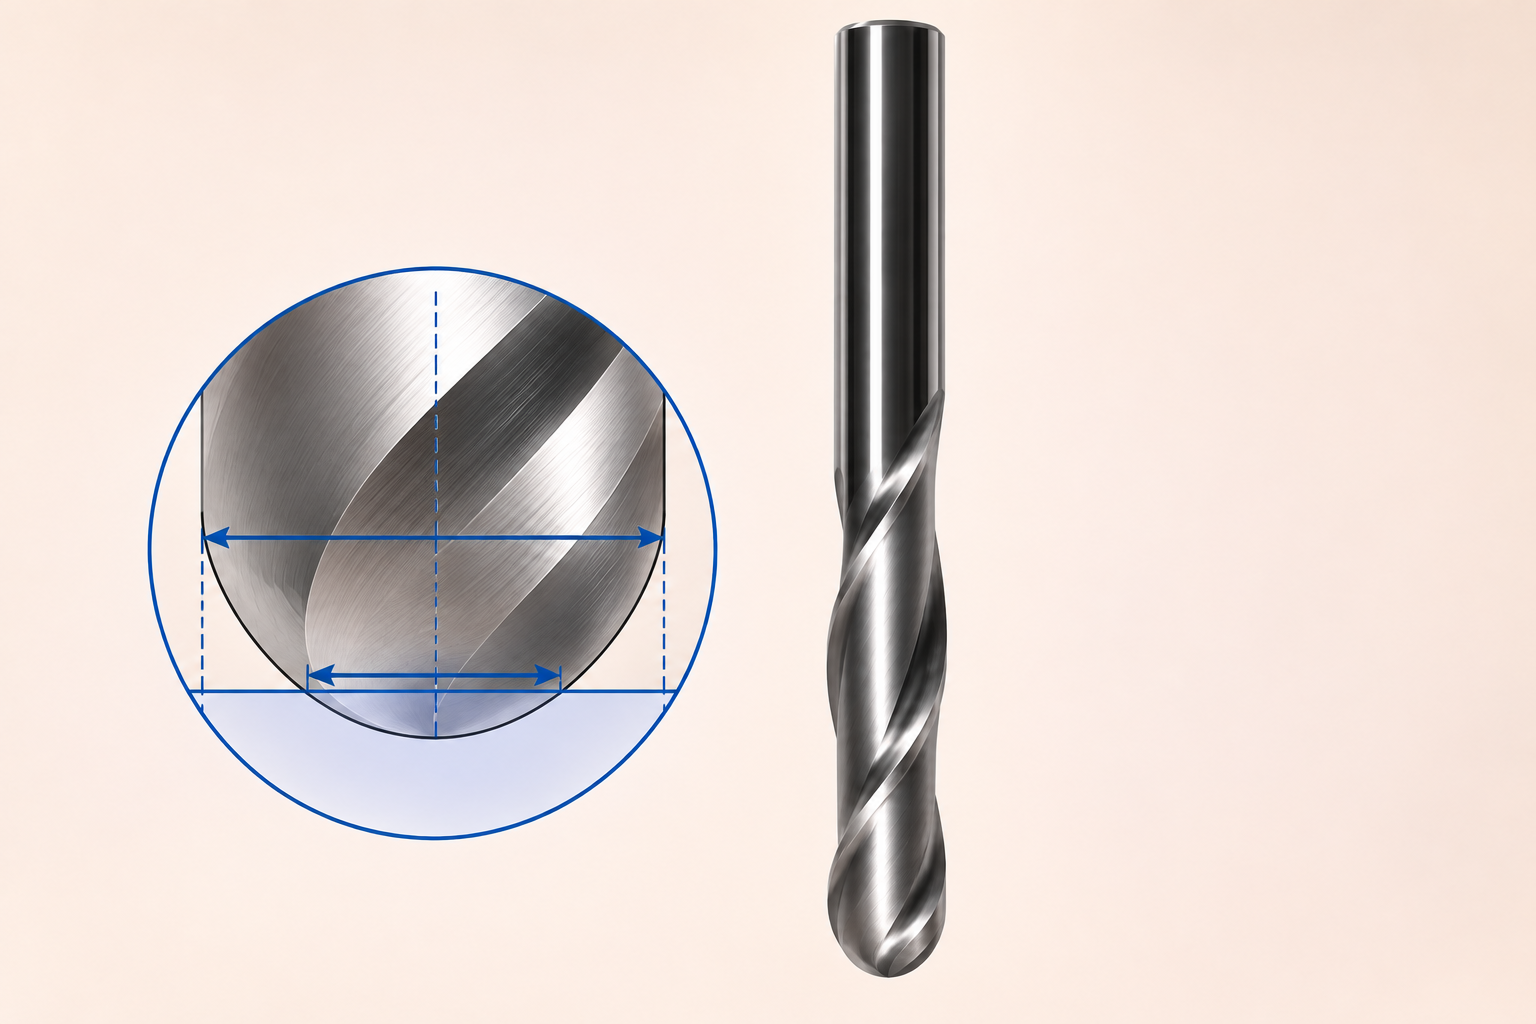
球头铣刀浅切时,参与加工的通常只是球面靠近刀尖的一部分。计算该区域的切削速度,需要关注实际接触位置对应的有效切削直径,而不能始终代入整把刀的标称直径。两者的区别来自球面几何,不是刀具在加工中变小了。
JEEFOO目录中的GO双刃球头铣刀采用圆弧切削端,用于相应材料和设备条件下的三维雕刻与曲面加工。产品页列有10×40规格,同时要求订购前确认实际切削直径、刃长、刀柄和总长。本文不从这组简称自行推导尺寸,也不提供该型号的通用转速。
同一球面,不同位置走过的圆周不同
主轴旋转一圈,离轴线较远的刃口点走过较长的圆周,靠近轴线的点走过较短的圆周。在同一转速下,两者的切向速度因此不同。球头底部的轴线位置尤其需要注意:增加转速并不能把轴线位置变成与外圆相同的切削条件。
Harvey Performance的球头铣削说明区分了无倾角与有倾角的加工状态,并指出浅切时有效切削直径与标称直径不同。这说明刀径只是计算的起点,接触区域也必须进入判断。
一个有明确边界的几何算例
对于刀轴垂直于平面、从球头最低点计轴向切深的简化情况,在切深不超过球头半径时,可写为:
有效切削直径 De=2×√(D×ap-ap²)。
其中D为完整球头直径,ap为上述条件下的轴向切深。假设一把理想球头刀D=8毫米、ap=0.5毫米,计算得到De约为3.87毫米。这只是几何示例,不是GO产品的建议切深,也没有给出任何材料的加工参数。
Sandvik Coromant的铣削公式说明将实际切深对应的有效直径用于真实切削速度计算。应注意,De描述的是该简化接触区域中较大半径处的条件,不能理解为整条接触刃的每一点都有同样速度。
斜面与侧壁不能直接套同一算式
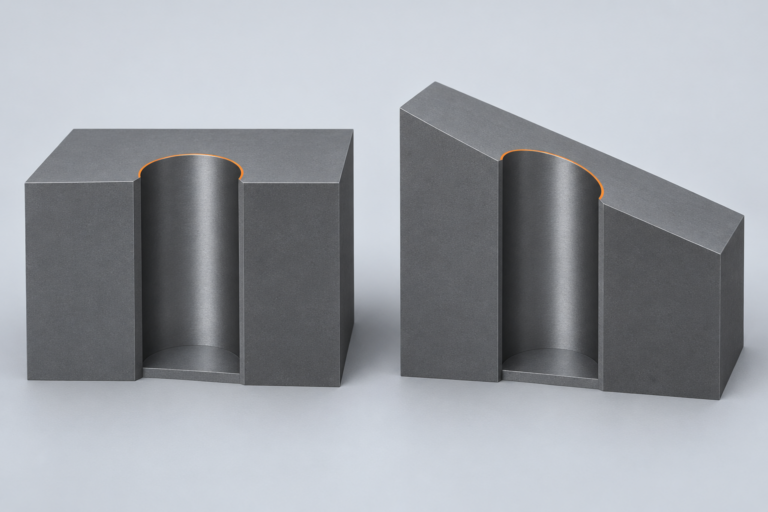
曲面精加工中,接触位置随局部坡度和刀轴方向改变。加工浅平区域、沿斜面爬升、接近直立侧壁,即使使用同一把球头刀,也不一定具有相同的有效直径。
ISCAR模具加工指南明确指出,上述垂直平面情形的公式不能直接用于斜坡和靠近直壁的加工。实际编程应从刀具与余量的空间接触关系出发,不能只复制上一道工序中的切深数字。
有效切削直径与刀路步距解决不同问题
有效直径帮助理解接触区域的切削速度;相邻走刀之间的步距则影响几何残留。把步距缩小,并不会自动证明转速、每齿进给或接触位置都合适。画面中的刀纹更细,也不能单独证明刃口没有摩擦或刀具负载合理。
Autodesk的Parallel刀路方向说明讨论了浅区域与较陡区域的走刀方向差异。对浮雕来说,先理解局部曲面怎样接触球头,再选择对应策略,比把整件作品统一套入一个步距更有意义。
回到真实刀具与设备
选用GO双刃球头刀时,应先确认实物尺寸、球头轮廓、刀柄夹持条件和材料适用范围,再把实际几何输入CAM。若根据有效直径计算出的转速超出刀具、刀柄或主轴允许范围,不应照数值直接运行;需要由工艺人员重新选择刀具、接触方式或加工方案。
有效切削直径的价值,是把“用了多大的刀”进一步细化为“球头哪一部分正在参与加工”。这个区别能帮助解释同一把刀在平缓区域与斜面上为什么表现不同,但它不能代替真实材料验证、机床限制与供应方参数。