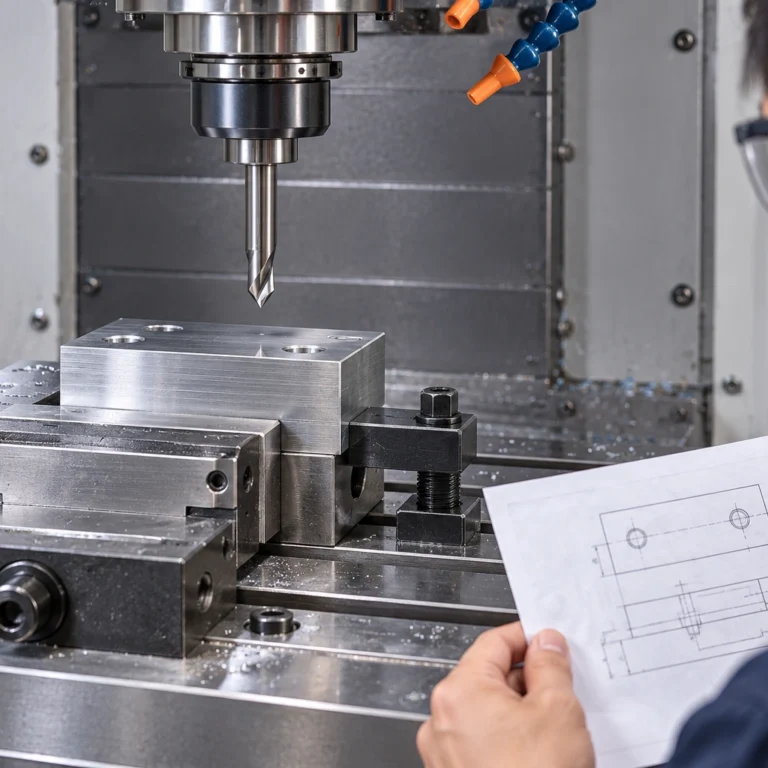
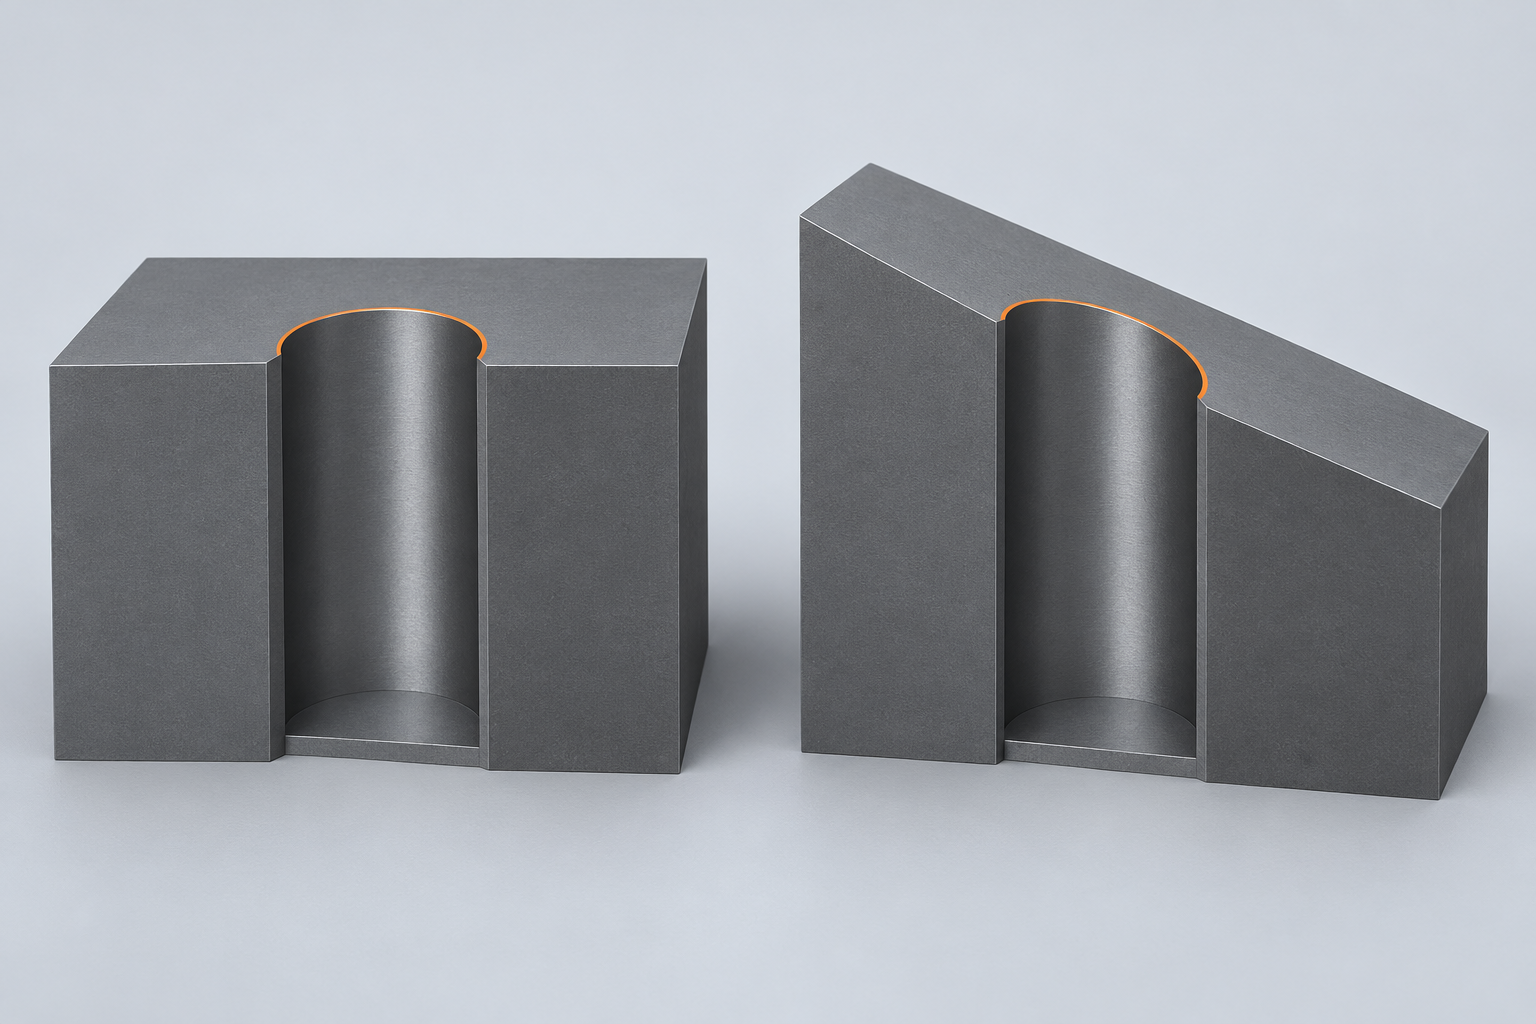
斜面钻孔容易出现偏移,关键不只是孔的位置,而是钻头开始切入时两侧切削刃不能同时获得相近的接触条件。当入口或出口相对孔轴倾斜,切削接触会沿圆周逐步建立或消失,受力随之变化。平面上已经稳定的钻孔方案,不能不加区分地搬到斜面上。
本文讨论CNC钻孔的几何原理,不提供通用转速、进给或允许倾角,也不把其他厂商的专用钻头能力当成JEEFOO某一型号的性能证明。
先区分斜孔与斜面入口
“斜面钻孔”容易混用两件事:一件是孔轴相对零件基准倾斜;另一件是孔轴与进入表面不垂直。两者并不等同。只要入口表面垂直于当前孔轴,工件在机床上看起来倾斜,也未必产生本文讨论的非对称切入。
反过来,即使程序沿机床Z轴直线进给,工件表面是一道斜坡,钻头也可能先在一侧接触材料。判断时,应以孔轴与局部表面的关系为准,而不是以屏幕上工件是否“摆正”为准。
同一孔口,两侧为何不在同一高度
把入口近似为一个平面,沿坡度最大的方向观察孔口截面。若孔径为D,入口平面相对垂直于孔轴的平面倾斜β,那么直径两端沿孔轴方向的高度差可用Δz=D×tanβ表示。这里仅是平面与圆柱相交的理想几何关系,不是钻头允许倾角或切削参数公式;β也不是钻尖角。
这段高度差意味着,在建立完整孔口之前,不同位置接触材料的时刻不同。钻尖和切削刃的具体形状又会影响实际接触顺序。因此,不能只给程序一个孔中心坐标,就认为入口条件已经与平板钻孔相同。
Sandvik Coromant的不规则表面钻孔技术说明指出,倾斜入口或出口会使切削刃受到不均衡作用,并可能伴随断续切削、振动及孔形偏差。这是理解风险的依据,不是“遇到斜面必然失败”的判断,也不意味着任何钻头都能通过减小进给解决问题。
出口倾斜,是另一段独立的接触变化
入口为平面,不代表整条孔的条件都相同。若出口面倾斜,钻头一侧可能已经离开材料,另一侧仍在切削。此时应关注的是切削接触如何逐步消失,而不只是程序有没有到达设定终点。
这与“钻尖到达深度”和“获得完整孔径深度”的区别有关联,但不是同一个问题:前者讨论沿孔轴的几何终点,本文强调圆周不同位置的接触不同步。对带台阶、曲面或交叉孔的零件,也应把局部入口与出口单独看待,不能仅用一张孔位俯视图表达全部加工条件。
改变入口形状,与换用专用钻头是不同思路
一种工艺思路是先加工与孔轴垂直的局部平面,使后续钻削从更明确的表面开始;另一种是选用供应方明确允许对应入口条件的专用刀具。二者都需要结合零件功能、剩余壁厚、可达性及装夹评估,不应在未经设计许可时随意铣掉斜面。
OSG关于平底钻与带钻尖角钻头的官方说明把倾斜入口、出口和不平整表面列入平底钻的适用讨论,同时说明这类结构也涉及推力与排屑方面的权衡。该资料描述的是相应刀具设计,不能由此推断任何“平底”工具都适合钻孔,更不能把普通平底铣刀直接当作专用平底钻。
有些问题需要改变工序,有些需要改变刀具或装夹。仅把所有进给值调低,既没有改变入口形状,也没有确认刀具是否适用,因此不能替代上述选择。
从JEEFOO目录规格回到真实孔形
本站6.35×60直柄麻花钻产品页可作为核对钻孔工具信息的起点。该页将6.35毫米解释为柄径、60毫米解释为总长,并要求另行确认钻头直径、槽长和钻尖几何。不能把柄径直接代入上面的孔径D,更不能从型号简称推定允许加工的斜面角度。
若工件带有斜入口,应在孔的局部剖面中明确孔轴、入口和出口表面,让供应方按实际材料及刀具图纸确认方案。本文没有获得该型号斜面钻削的专门验证资料,因此不作此项适用承诺。若还涉及前置点钻,可结合本站定心钻与后续钻头的工序关系说明理解配套问题;有定位点并不自动消除斜面切入的几何限制。
结论:孔位相同,不等于切入条件相同
斜面钻孔首先是接触关系问题。把孔轴、局部表面和两侧接触顺序说清楚,才能判断需要调整入口、采用专用刀具,还是重新安排工序。目录尺寸帮助识别工具,不能替代适用性确认;模型示意帮助理解几何,也不能代替设备规程与真实工艺验证。