金属3D打印形成了零件的主体几何,并不等于每个装配表面都已完成。机械精加工针对的是特定的尺寸、配合和表面功能;它与增材制造分工协作,而不是简单地互相替代。围绕即将举行的Formnext 2026,本文把“打印之后做什么”拆成几个不同的工程问题。
Formnext 2026:关注完整工艺链,而不只看打印设备
根据Formnext主办方官网,展会将于2026年11月17日至20日在德国法兰克福举行。截至2026年10月29日,官方公布的Technology Stage议题覆盖材料、前处理、增材生产和后处理;官方活动页面还列有后处理导览,其中11月18日聚焦金属方向。具体议程与安排应以主办方活动页面的后续更新为准。
对关注切削加工的人而言,这条行业信息的价值不在于把展会名称贴到刀具目录上,而是提示一种观察方式:讨论一件零件时,同时看成形、去除辅助结构、加工功能部位以及后续装配之间的接口。打印设备能够形成怎样的外形,与零件最终怎样承担功能,是两个相关但不相同的问题。本文为独立行业解读,不表示JEEFOO参展或设有展位。
同一个金属件,不同表面承担不同任务
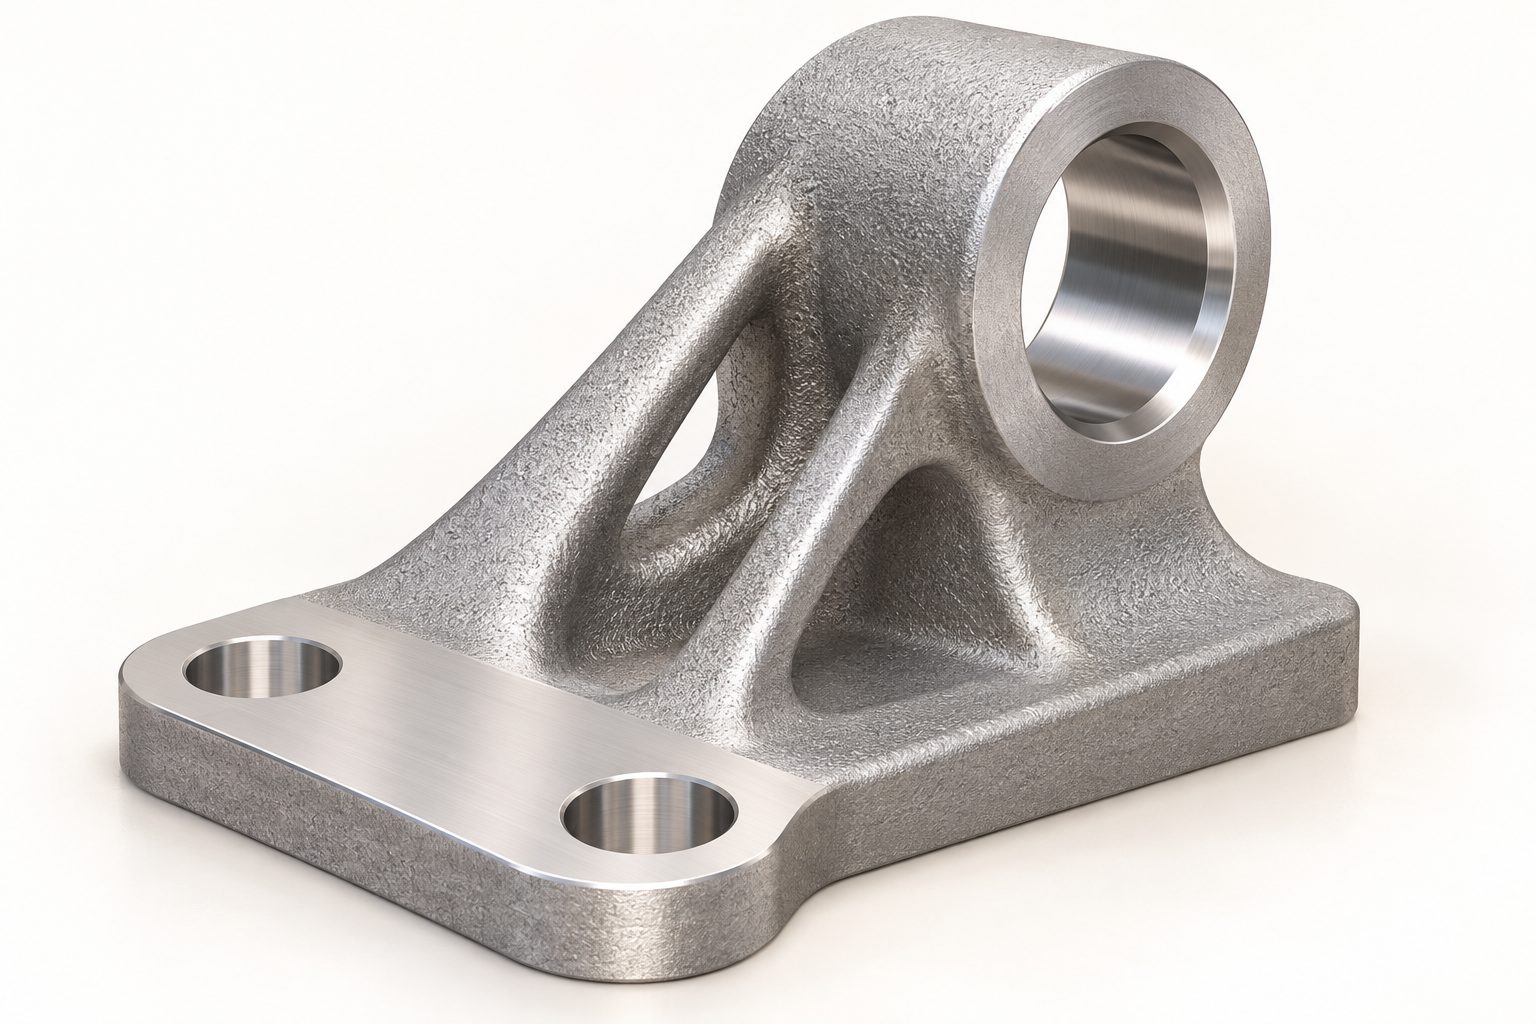
可以用一个仅作说明的支架来理解:弯曲的加强筋主要构成主体形状,安装接触面需要与相邻零件接触,配合孔则承担定位或连接任务。这里没有指定材料牌号、公差或客户用途,也不代表某个真实产品图纸。
如果把整个零件都视作“需要变得更亮的表面”,就容易混淆外观与功能。一个表面的外观较光洁,并不能单独证明尺寸合格;反过来,不参与配合的外表面,也未必需要和配合孔采用相同的加工方式。更合理的分析单位是表面及其功能,不是笼统的“整件打印效果”。
这种区分也影响文章配图的阅读方式:图中粗糙主体与较光洁的局部平面、孔壁用于解释不同加工任务,不是表面粗糙度比较试验,更不能从渲染图推算实际精度。
去支撑、表面修整与配合尺寸不是同一件事
Fraunhofer IPT的金属增材后处理技术介绍说明了粉床成形后的支撑去除,以及铣削、磨削等机械处理在尺寸和表面加工中的作用,并强调增材与减材工艺链的衔接。这不意味着所有打印零件都必须经过同一种铣削流程。
支撑去除处理的是制造过程所需的辅助结构。表面修整处理的是表面状态。获得配合尺寸则需要围绕零件的几何关系和装配要求展开。三者可能出现在同一工艺链,但不能用其中一项完成来替代另外两项的判断。
例如,支撑已经去除,只能说明相应辅助结构被处理,不能据此宣布安装面与孔的关系已经满足图纸。同样,某一区域已经过表面处理,也不自动代表所有配合尺寸都已完成。这里的重点是区分任务,并非给出所有金属打印路线通用的工序顺序。
为什么后处理需要提前参与成形规划
从工艺衔接角度推论,后续加工不应只是打印结束后临时追加的一道操作。若一个功能面被周围结构包围,或定位方式没有提前考虑,即便三维模型中的形状可以成形,后续加工也可能面临接近与装夹问题。几何上“能够打印”不等于“任何刀具都能方便到达”。
因此,设计讨论可以围绕哪些表面负责配合、后续工序如何接近这些表面、不同工序使用什么定位依据展开。具体余量、夹持方案和加工参数仍需由实际材料、设备和图纸条件决定,本文不给出缺乏验证的统一数值。
机械精加工也不是后处理的全部。是否需要其他材料处理或表面工序,应由实际工艺要求决定;不能用一段刀具介绍代替完整工艺设计。
从行业动态回到刀具适用范围
阅读产品资料时,应把目录中的适用材料描述与特定增材零件的适用性分开。例如本站LA 6x6x50L三刃铝用平底立铣刀页面可以作为查阅刀具几何及目录用途的起点,但“铝用”这一描述并不是对所有增材铝合金、成形状态和后续处理状态的加工验证。
不能因为一件打印零件属于金属,就直接将某款刀具视为通用方案。实际选型仍需要清楚的材料牌号与状态、加工部位、设备条件和目标要求;对钛合金、镍基合金等,也不能从铝用刀具目录作跨材料推断。本文不提供未经证实的寿命、速度、精度或适配承诺。
结论:按功能划分工序,比“打印或切削”二选一更有用
Formnext 2026提供了观察增材完整工艺链的窗口。对加工人员更有帮助的思路,是先说清零件的哪些部分已经形成、哪些功能仍需后续工序完成,再讨论合适的设备与刀具。增材负责形成复杂主体,机械精加工按实际要求处理局部功能表面;两者的边界必须由真实工艺确定,而不是由一张漂亮配图或一个目录名称决定。
信息核查日期:2026年10月29日。展会日期、地点与活动以主办方最新公告为准;文中支架为说明用概念,不是公司实拍、客户案例或测试结果。