保护表面的同时关注槽内
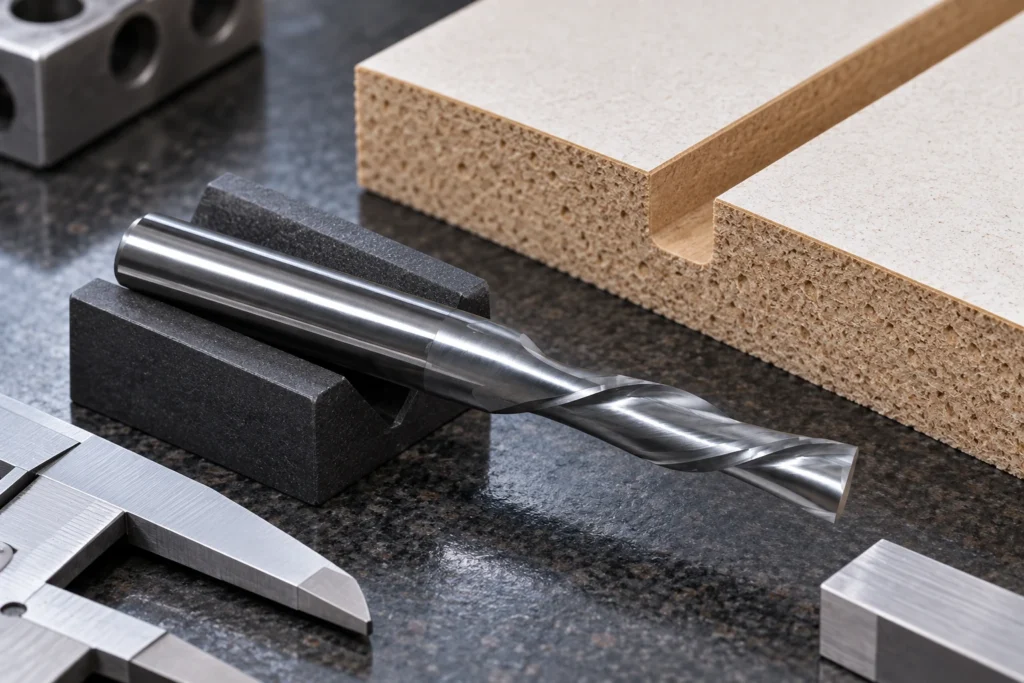
贴面板开槽用什么刀,不能只依据上口是否整齐来回答。官网GR 6×22是整体硬质合金双刃下切刀,标注切削直径6毫米、刃长22毫米,其结构适用于需要关注上表面边缘的板材加工。选择GR双刃下切刀时,还应把槽内排屑、温升迹象和实际槽形列入试切检查;下切结构不代表板材两面会自动获得相同质量。
封闭槽和通槽的排屑检查如何安排
评估贴面板开槽方案时,要区分通槽、封闭槽和靠边槽的位置:它们的排屑空间不同。编程前明确容易积屑的部位、除尘覆盖范围,以及试切后能否完整检查槽底。检查便利不能成为取消防护的理由;观察和清理应在设备按规定停止并处于安全状态后进行,不在运转时接近刀具。
工件支撑要覆盖加工区域
板材的局部悬空会影响加工稳定性。确认底板与支撑状态后,再检查夹持件是否妨碍刀路及除尘。对于薄板、覆面板或不同结构的复合板,不直接套用上一种材料的结果。先用同材料样板确认上表面、槽壁与底部表现,并保留可用于比较的样件。
出现异常时一次核对一个因素
若槽内残留压实切屑或出现发热迹象,应检查刀具状态、排屑方式、路径和切削条件,而不是立即提高主轴转速。具体调整由工艺负责人依据设备与材料要求确定。记录调整前后的条件和现象,避免多个因素同时改变后无法判断原因。
验收表要覆盖可见面之外
建议把上口崩边、槽宽、槽底状态和残屑检查分别列项。外观要求以图纸和批准样板为准。通过首件验证后,明确检查间隔和异常停机处理方式,后续更换板材供应批次时继续关注这些位置。
总结
贴面板下切开槽需要同时验证表面保护与槽内排屑,不能只凭上口外观放行。