铝用T型槽铣刀选型从装配功能开始
选型应从卡条、定位件或连接件怎样装入并定位开始。JEEFOO LF 铝用 T 型刀用于 T 形槽及相关侧向槽形加工,官网列有 6×1.6Hx1.5dx50L 规格。应先将装配要求对应到槽截面,再核对完整刀具图纸;单个规格标记不能代表成品卡槽的全部验收标准。
1. 用卡槽截面表达装配需求
在槽截面上分别标出与装配有关的位置,说明配合件从哪里进入、在哪些表面定位,以及哪些部位需要保留间隙。随后按批准图纸确定检验项目,不从刀具标记自行推导零件公差。供应商据此核对刀头、颈部和开口匹配,采购沟通才能围绕实际卡槽用途展开。
2. 确认刀头、颈部与开口匹配
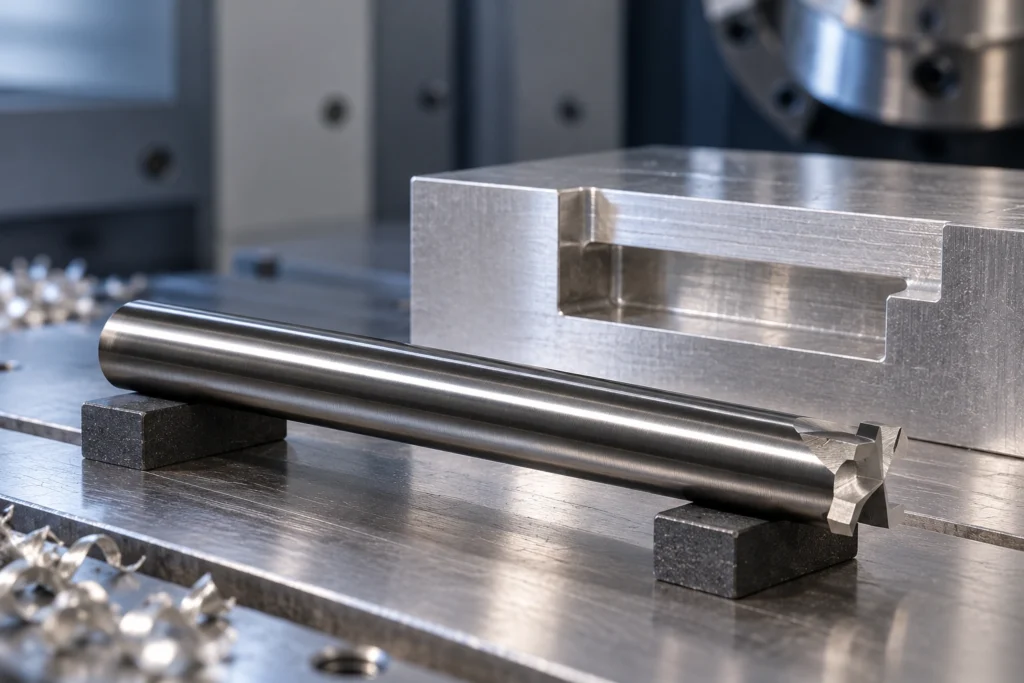
T型槽刀的切削头、杆部和刀柄应分别核对。加工前要确认可用开口与路径,不把侧向切削头当作普通钻头直接下扎进入实料。官网文字与外形图中尚不明确的尺寸,应向供应方确认,不自行推算。夹具也要给加工和退刀留出经过验证的空间。
3. 首件保留尺寸与试装结果
检验时按图纸选择合适量具和方法,清除影响判断的残屑后再试装。记录配套件编号、槽的检查结果以及是否存在毛刺、卡阻或非预期接触。发现问题时区分加工尺寸、表面状态与装配件变化,避免仅通过反复修槽来掩盖配套件偏差。
4. 重复订单保持版本一致
若客户更改卡条或表面处理要求,应重新检查原槽型是否适用。已批准的刀具、程序、图纸和装配件应形成配套记录。下一批采购除型号外,还应附上已确认的功能截面,便于双方检查任何规格变更。
为什么不能只比较刀头尺寸?
Harvey Tool 的键槽刀选型技术说明指出,颈部直径影响可用径向空间和刀具强度,刀宽及径向吃刀量也影响受力。这些一般原则说明刀头、颈部及加工空间需要共同核对,不代表 LF 产品可以直接采用其目录中的切削参数。
卡槽装配与选刀交接记录表
以下字段用于记录和复核,不是通用切削参数或公差建议;实际允许值应来自当前图纸、材料、设备要求与批准工艺。
| 核对项目 | 建议记录字段 | 验收依据 |
|---|---|---|
| 装配截面 | 零件图 Rev、配套件编号 Part ID、基准 Datum | 标明进入方向、定位面、保留间隙及表面处理状态 |
| 槽形尺寸 | 开口 W1、槽腔 W2、槽高 H、位置 X / Y,单位 mm | 标记仅为记录示例,实际尺寸及公差以批准图纸为准 |
| 刀具外形 | 刀具 Tool ID、刀头直径 D、颈径 d、可用高度 L,单位 mm | 依据确认图纸逐项识别,不能从规格简称推算所有尺寸 |
| 进入与退刀 | 入口槽、夹具位置、程序 NC、刀柄外形 | 按当前装夹核查刀头进入、侧切及退刀空间 |
| 首件与复购 | 样件 Sample ID、实测尺寸、配套件版本、试装结果 | 清除影响检验的残屑后试装,尺寸与功能分别保留结论 |
常见问题
T型槽刀可以当钻头直接下扎吗?
不能默认这样使用。应先确认入口及刀头间隙,只有经确认的刀具几何、设备要求和程序明确允许时,才按相应方案加工,不把侧向切削头当作通用钻头。
配套件能装入,是否表示卡槽尺寸合格?
不一定。试装只能反映相应配套件下的功能,应同时保留图纸要求的尺寸、位置及表面检查。不得通过反复修槽掩盖配套件本身的尺寸变化。
卡条或表面处理改版后要重新选刀吗?
先重新评估原槽截面、间隙和加工方案是否适用,再决定是否更换刀具。变更夹具或装刀条件时,可参考刀路与刀柄空间复核流程。