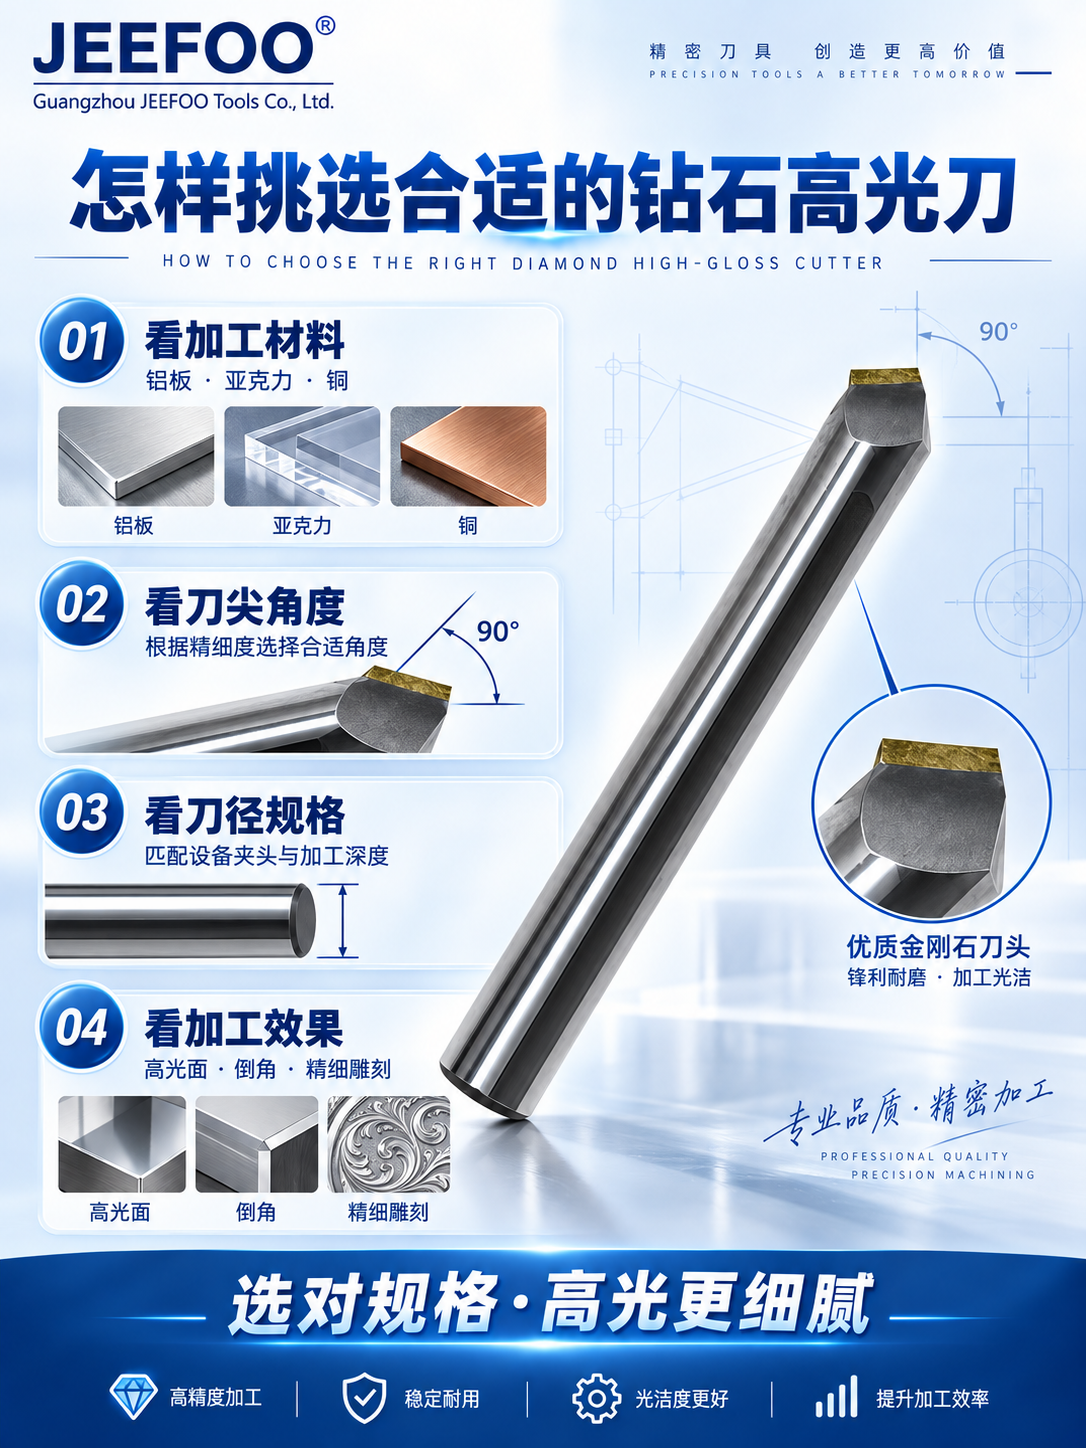
钻石高光刀是精密加工领域打造镜面、高光外观工件的核心刀具,凭借金刚石超高的硬度和耐磨性,广泛应用于铝合金、铜材、亚克力、PC、碳纤维等软金属与非金属材料的精加工工序。不同于普通钨钢刀具,钻石高光刀品类细分、参数严苛,一旦选型不当,极易出现刀纹不均、镜面效果差、崩刃磨损、加工震动等问题。同时需要明确的是,钻石高光刀无法加工钢、铸铁等黑色金属,仅适用于软质材料的高光精加工。想要挑选到适配工况、性价比最优的钻石高光刀,需从刀具材质、刃口参数、工艺品质、设备匹配等多个核心维度综合考量。
一、核心材质选型:分清PCD与MCD,适配不同高光需求
钻石高光刀的刀头材质是决定加工光洁度、耐磨性和使用寿命的核心,市面上主流分为PCD聚晶金刚石和MCD单晶金刚石两大类,二者性能、适用场景差异显著,是选型的首要判断依据。
PCD聚晶金刚石刀具由金刚石微粉与钴基材质高温烧结而成,刀头呈灰黑色,加工粗糙度可达Ra0.2~0.4μm。这类刀具最大的优势是韧性优异、抗冲击性强,加工过程中不易崩刃,稳定性极高,是大批量工业精密加工的首选。细晶粒(2~5μm)PCD刀具刃口更锋利,适配常规铝、铜工件的高光精加工;粗晶粒(10~30μm)PCD刀具耐磨性更强,专门针对高硅铝合金等含磨料的工件,能有效减少刀具损耗,唯一短板是无法实现顶级镜面免抛光效果,适用于对光洁度无极致要求的量产工件。
MCD单晶金刚石刀具采用整块人造单晶钻石打造,刀头通透纯净,刃口可以打磨至极致锋利,加工粗糙度可达到Ra0.05μm及以下,能够实现工件免抛光镜面效果,是光学配件、高端数码外壳、亚克力透明件等高精度工件的专用刀具。但这类刀具脆性极大,对机床刚性、加工工况要求极高,轻微震动即可造成刃口崩损,且价格昂贵,更适合小批量、高精密的高光加工场景。
除此之外,CVD金刚石刀具性能介于两者之间,耐磨性能突出,多用于特殊精密高光加工场景,日常常规加工中应用较少。
二、刃口几何参数:细节决定高光质感与加工稳定性
在材质选型匹配的基础上,刃口的各项几何参数直接影响切削流畅度、工件表面纹路和整体高光效果,是挑选钻石高光刀的关键细节,需根据加工材料和工艺需求精准选择。
刀具前角是核心参数之一,加工铝合金、亚克力等软质材料时,优先选用+10°~+20°大正前角刀具,能够大幅降低切削阻力,避免材料粘刀、积屑瘤产生,让工件表面纹路干净均匀,高光质感更纯粹。若加工材料相对偏硬,或加工工况易出现震动,则可选择小正前角,提升刀具稳定性,减少崩刃风险。
刃口处理方式需按需选择,追求极致镜面效果的精密加工,需选用无钝边的原生态锋利刃口,最大化保留刀具切削精度;针对大批量量产加工、机床轻微震动的工况,可选择0.005~0.01mm的微小钝化刃口,通过轻微钝化提升刃口强度,杜绝崩刃问题,仅会牺牲极其细微的光洁度,兼顾稳定性与加工效果。
刀尖R圆角的选择决定加工纹路与效率,超细镜面精修适合R0.02~R0.1的小圆角刀具,加工刀纹细腻、光洁度更高,但刀具耐磨性相对较弱;大面积平面高光加工则适配R0.2~R0.4的大圆角刀具,可提升进给速度,加工纹路均匀规整,大幅提高加工效率。同时,需根据加工形态匹配刀具类型,倒角高光选用60°、90°、120°、135°单晶倒角刀,平面与侧壁高光选用PCD/MCD平底单刃高光铣刀,大面积平面加工可选用PCD高光飞刀盘。
三、工艺品质筛查:避开劣质刀具,保障加工精度
相同材质、相同参数的钻石高光刀,工艺品质差异会带来完全不同的加工效果,挑选时需重点核查刀柄、焊接、跳动、刃口品质四大细节,规避劣质产品。
刀柄优先选用硬质合金材质,刚性更强、不易变形,能有效控制加工跳动;普通钢柄刚性不足,高速加工中易产生轻微形变,导致工件出现波纹、明暗不均等问题。刀头焊接工艺至关重要,优质刀具的焊接处无气泡、无裂纹、无虚焊,焊接牢固均匀,可避免高速切削过程中刀头脱落、崩刀等故障。
精度跳动是高光加工的核心指标,优质钻石高光刀的刀尖跳动需≤0.002mm,跳动过大会直接造成工件表面纹路杂乱、高光不均匀,无法满足精加工要求。最后需核查刃口品质,借助显微镜观察,合格的高光刀刃口无缺口、无锯齿、无细微崩边,微观刃口的完整性,是打造完美高光镜面的基础。
四、设备工况匹配:选对刀具更要适配设备
优质的钻石高光刀,必须匹配对应的机床与加工工况,否则无法发挥最佳性能,甚至出现刀具损坏、加工失效的问题。MCD单晶金刚石刀具对设备要求极高,必须搭配刚性充足、无震动的高速精雕机,主轴转速需达到30000转以上,最优工况为5万至8万转,同时搭配热缩、液压等高精密刀柄,杜绝震动导致的刃口崩损。
PCD聚晶金刚石刀具适配性更广,普通钻攻机即可使用,建议主轴转速保持2万转以上,采用小切深、低进给的微量切削工艺,既能保障高光效果,又能延长刀具使用寿命。冷却方式也需精准匹配,铝件加工可采用微量油雾冷却,杜绝粘刀;亚克力、塑料等非金属工件仅能使用冷风冷却,机油会腐蚀工件表面,破坏高光质感。
五、科学选型总结与避坑指南
结合加工需求、设备条件和预算,可快速精准选型:大批量普通铝铜工件、预算有限,选择细晶粒PCD高光刀;追求免抛光镜面效果,加工光学件、亚克力高端工件,选用MCD单晶高光刀;加工高硅铝等耐磨工件,优先粗晶粒PCD刀具;机床刚性一般、易震动的工况,坚决摒弃MCD刀具,选用钝化处理的PCD刀具。
同时需避开行业常见误区,不盲目迷信单晶刀具,设备工况不达标时,MCD刀具极易崩刃,稳定性远不如PCD刀具;钻石高光刀仅适用于微量精修,不可用于开粗工序,开粗需预留0.02~0.05mm精加工余量,避免刀具超负荷磨损;采购选型时,需明确确认刀具材质、晶粒规格、刀尖R角、刃口处理方式、刀柄材质、刀尖跳动等核心参数,避免参数不符影响加工。此外,PCD与MCD刀具均可多次修磨,优先选择支持专业修磨的厂家,能有效降低长期加工成本。
总而言之,挑选钻石高光刀无需一味追求高端配置,遵循“材质适配材料、参数匹配工艺、品质贴合精度、设备适配刀具”的核心原则,结合自身加工场景精准选型,既能保障极致的高光加工效果,又能最大化提升加工稳定性与性价比。