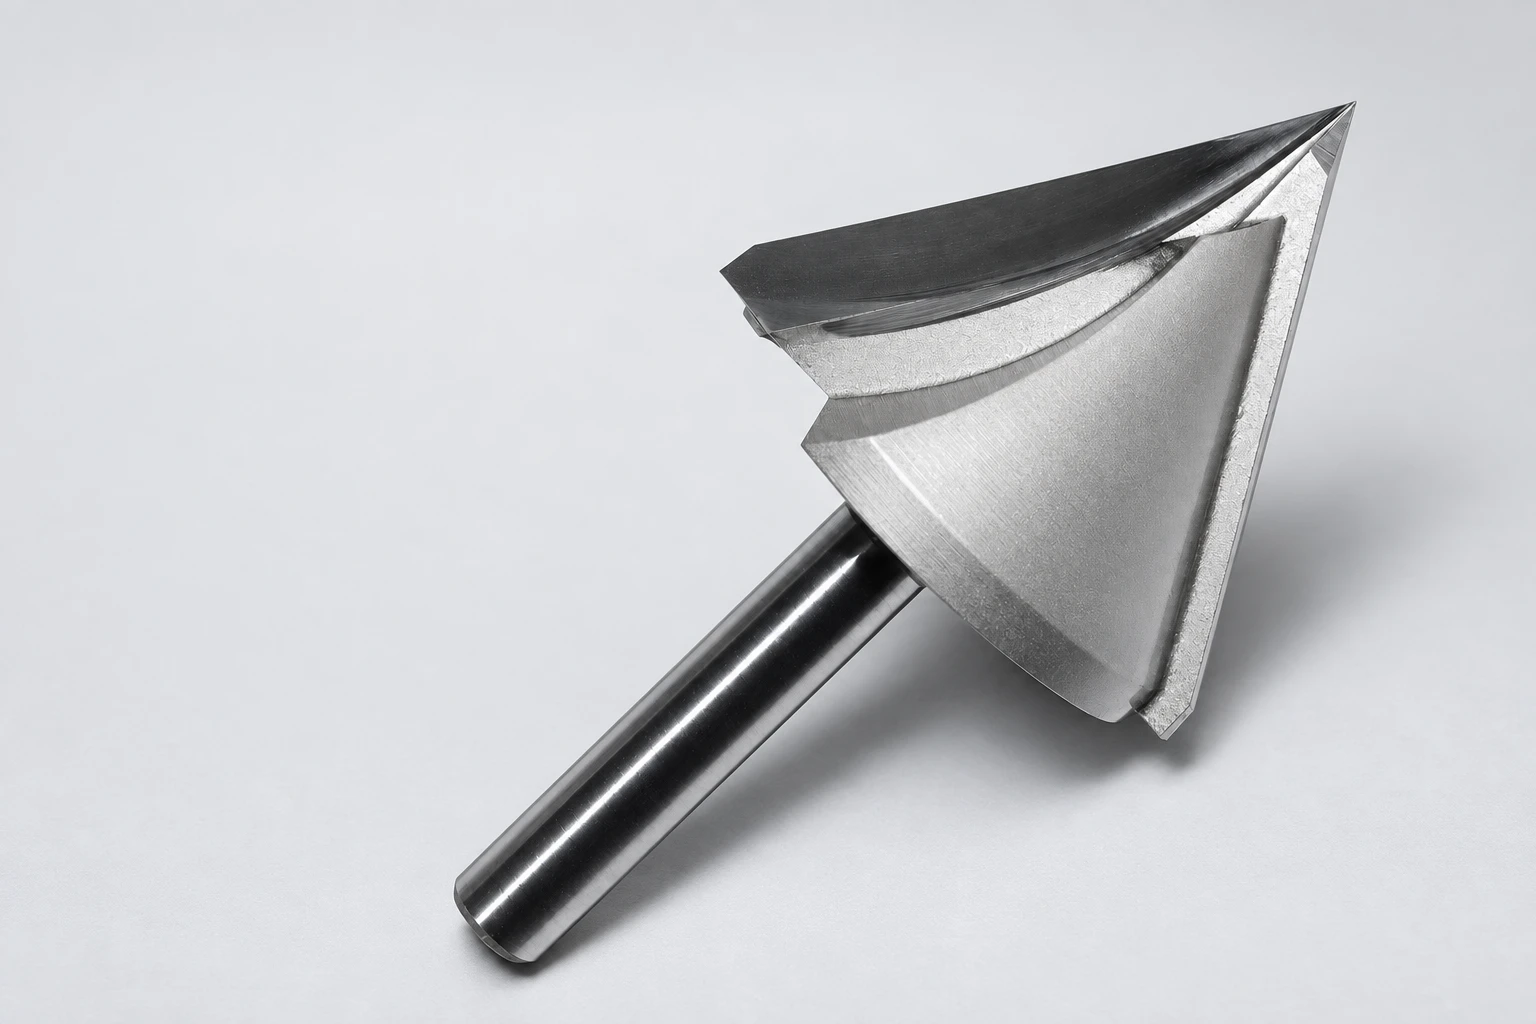
3DV型雕刻刀又称三维V型大头刀,是数控雕刻加工中的常用刀具,凭借独特的锥度平底结构,主要用于密度板、实木、亚克力、PVC等非金属材料的三维清角、立体V字雕刻、牌匾造型、斜面倒角、V型槽成型等工艺,能够一次性加工出光滑立体的斜面效果,广泛应用于广告雕刻、木工装饰、工艺制作等领域。想要保障加工精度、成品质感与刀具使用寿命,必须严格遵循标准化使用流程,规范操作每一个加工环节。
上机加工前的准备检查是保障雕刻质量的基础,首要工作是检查刀具状态。使用前需仔细观察刀刃、刀尖与刀具整体,查看刃口是否存在崩口、缺口、涂层脱落等问题,刀尖平底是否完好,一旦刀具破损需立即更换,避免造成工件毛边、深浅不均、局部烧料等问题。同时要精准确认刀具规格,包括刀柄直径、刀具全角(60°、90°、120°为常用规格)、最大刃宽与刀尖平底宽度,后续软件参数设置必须与刀具实际参数完全匹配,这是避免过切、加工失效的核心前提。
刀具装夹与工件固定同样至关重要。装刀前需清理ER夹头内部的粉尘与碎屑,保证夹持面干净无杂物,装夹时刀柄夹持长度不得低于15毫米,严禁夹持刀刃区域,锁紧力度适中,防止加工中刀具打滑、偏移。装刀完成后需检查刀具同心度,同心度偏差会引发震刀、烧料、刀具快速磨损等问题。工件加工前要平整放置,通过真空吸附或压板牢牢固定,确保板材贴合雕刻台面,无松动、翘边情况,同时清理台面残留木屑、碎屑,避免影响工件平整度与加工精度。最后完成精准对刀,Z轴对准材料表面,更换刀具后必须重新对刀,锁定XY轴工件基准点,保证加工原点准确无误。
软件刀路参数设置是3DV型雕刻刀使用的核心环节,区别于普通单线雕刻,该刀具必须选用三维清角加工路径,适配精雕、文泰、VCarve等主流雕刻软件。参数录入时,严格按照刀具实际数据填写全角、最大刃宽、刀尖平底宽度,切记雕刻深度受刀具刃宽限制,深度越深,V槽开口宽度越大,严禁超出刀具极限刃宽设置加工深度。加工参数需合理适配,常规6mm柄90°3DV刀加工密度板时,主轴转速设置为18000至24000rpm,进给速度控制在1500至3000mm/min,下刀进给调至500至1000mm/min。实木加工需适当降低进给速度,亚克力材质需降低转速并配合风冷,防止材料熔化粘连刀刃,硬质非金属材料需分层下刀,杜绝一刀深雕。同时选用斜线下刀模式,规避垂直猛扎导致的崩尖问题,精加工步距控制在0.05至0.1毫米,保障斜面光滑无棱纹,加工路径遵循先内后外、小字优先的原则,避免二次蹭伤已加工成品面,参数设置完成后必须仿真预览,排查过切、行程超限等问题。
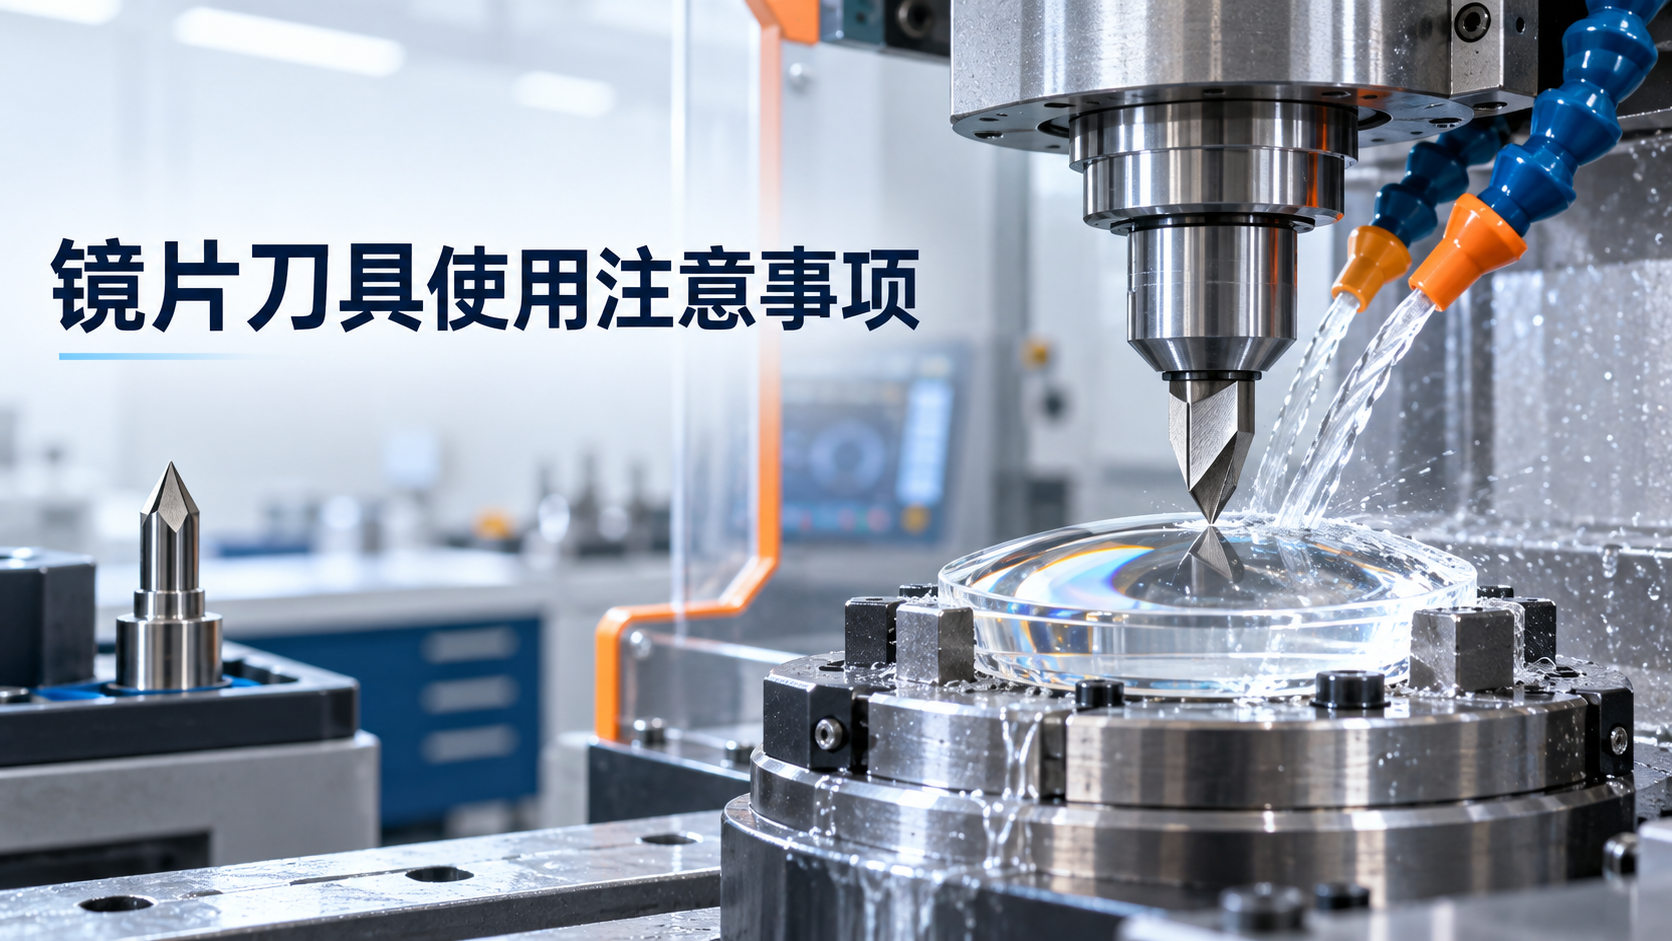
上机实操需遵循规范流程,仿真无误后输出加工刀路,先抬高Z轴空跑测试,校验XY轴行程,确认无撞刀风险。加工全程开启除尘或风冷设备,及时排走切削木屑与粉尘,防止碎屑堆积摩擦发热,造成工件烧黑、刀刃粘料。正式加工前,优先使用同材质废料试雕,检查V槽斜面平整度、雕刻深度、边缘毛刺情况,根据试雕效果微调转速与进给参数,达标后再进行批量加工。加工过程中全程观察设备运行状态,均匀轻快的切削声响为正常状态,若出现刺耳震动、异响震刀,需立即暂停设备,排查刀具装夹、板材固定、参数设置等问题,调整后再继续加工,加工时严禁肢体靠近高速旋转的刀具,保障操作安全。
加工收尾与日常维护也不可忽视。雕刻完成后,先将Z轴抬至安全高度,再停止主轴运转,待主轴完全静止后再拆卸工件。工件表面残留的轻微毛刺,可顺着材料纹理用细砂纸轻轻打磨修整,提升成品质感。同时需牢记刀具使用禁忌,3DV型雕刻刀仅适用于非金属材料,严禁加工金属、石材等硬质材料;不可用于大面积平面铣削,仅用于V型成型、三维清角专项工艺;杜绝高速下刀、超大吃刀量加工,避免刀具崩刃、损坏。日常使用后及时清理刀刃碎屑,妥善存放刀具,避免刀刃磕碰,定期检查刀具磨损情况,磨损严重时及时更换,既能保障雕刻成品质量稳定,也能有效延长刀具使用寿命,降低加工成本。