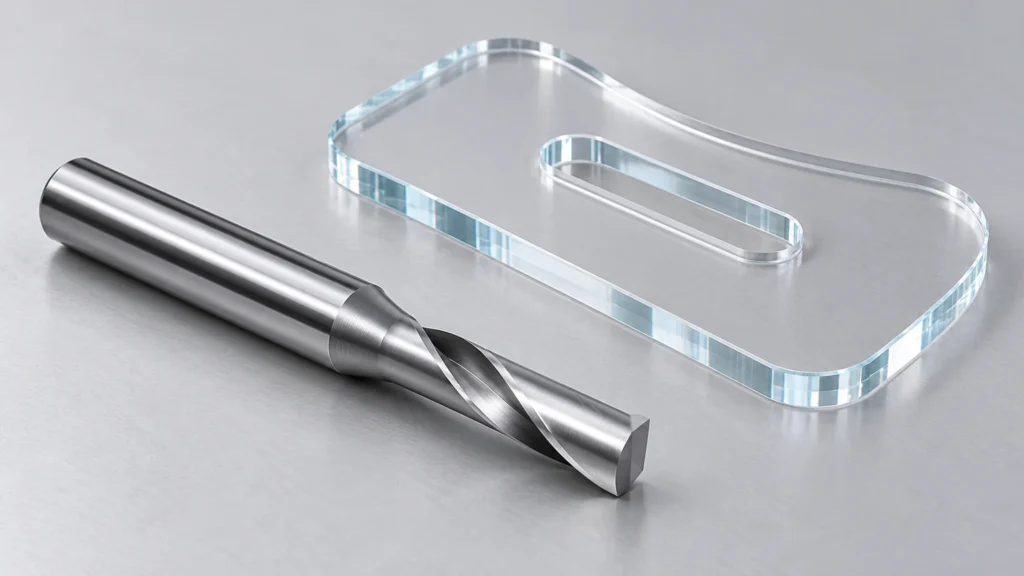
单刃亚克力铣刀适合纳入广告字、展示配件和标牌零件的选刀清单,但选型不能只看“单刃”两个字。刀径能否进入细节、刃长是否覆盖加工区域、机床能否稳定夹持,都要一起核对。以 JEEFOO® GI 系列 3.175×22 单刃铣刀为例,产品标注的切削直径为 3.175 毫米、刃长为 22 毫米,材质为整体硬质合金。
单刃结构在加工中承担什么作用
刀具旋转时,切削刃将材料切成切屑,排屑槽为切屑离开加工区域提供通道。单刃结构让每转参与切削的刃数较少,选择进给与转速时应按实际刃数理解切削负载。它并不意味着任何设备都能直接提高进给,也不意味着板材厚度越大越适合。实际选刀仍要兼顾材料状态、走刀方式和主轴能力。
哪些亚克力零件值得先做试切
轮廓较细的广告字、带装配槽的展示底座、具有局部开口的标牌,可以围绕图纸建立试切样件。先找出最窄通道、最小内角以及最深侧壁,再判断这把刀能否完成。对于面积较大的清料区域,也应评估加工时间,避免把一把细径刀安排到所有工序。不同工序采用不同刀具,往往更容易兼顾细节与效率。
把两个规格数字读准确
3.175 毫米对应的是切削直径,不能由此推定柄径;22 毫米是刃长,不能理解为允许一次切入 22 毫米。采购与装刀前,还应向供应方确认柄径、总长和夹持要求,并检查筒夹是否匹配。加工区域能够被刃部覆盖,只解决了几何上的一项条件;实际分层深度和刀具伸出量,还需要结合设备与材料验证。
用一张工艺卡连接选型与生产
工艺卡可记录亚克力品类、实测板厚、刀具型号、夹持方式、程序版本和样件检查结果。把客户在意的项目写清楚,例如内角形状、装配配合或可见侧边,试切才有明确的判断依据。为重复订单保留样件和记录,比只记住某次主轴转速更有参考价值。换板材批次或夹持方式后,也应重新确认关键部位。
选单刃亚克力铣刀,先让刀具规格与零件几何对应,再用本机、本批材料验证工艺。确认 JEEFOO® 刀具的完整尺寸后建立样件记录,能让后续复购与生产交接更清楚。