亚克力小字的刀径选择,要从图形中最难进入的位置开始。字高相同,字体的内角、窄笔画和封闭区域也可能完全不同。选用 JEEFOO® 3.175 毫米切削直径单刃铣刀之前,先在图纸上检查刀具可达性,比仅按成品字高判断更可靠。
圆形刀具会留下多大的内角
立铣刀沿内轮廓加工时,圆形切削包络会限制内角形状。按理想几何计算,3.175 毫米刀径对应 1.5875 毫米半径;这个数字用于判断轮廓是否可达,不代表成品内角或加工精度的保证。实际结果还受到路径、刀具状态和机床表现影响。图纸若要求尖锐内角,应在编程前与设计方确认允许的圆角或其他处理方案。
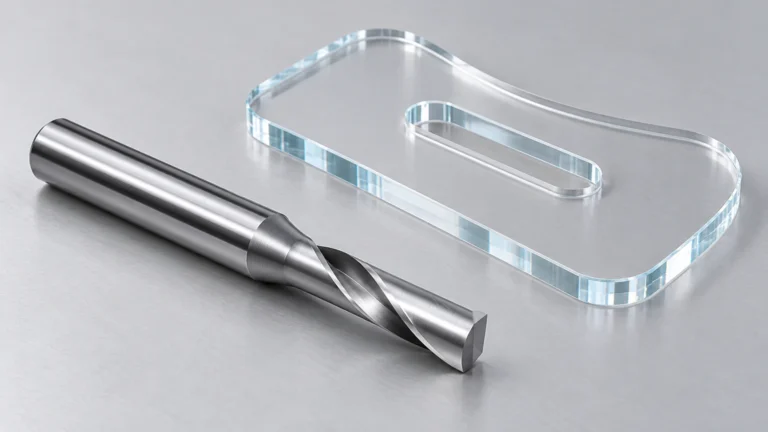
窄槽能进刀,未必就能顺利加工
在软件中检查字腔时,不仅要看槽宽是否容得下刀径,还要看切入空间、相邻笔画强度以及切屑离开的路径。一条接近刀径宽度的槽,几何余地与排屑条件都比较有限。不要仅凭软件生成了刀路就认定可生产;可以把最窄结构单独提取出来,安排小样试切,观察局部细节是否符合订单要求。
字体修改要先取得明确认可
广告制作中,适当调整圆角或局部间隙,有时能够改善刀具可达性,但字体轮廓通常也是客户确认过的设计内容。若需要放大字腔、加宽笔画间距或改变内角,应提供修改前后的对照,确认后再更新生产文件。避免在车间临时修改却未同步版本,造成后续补单与原件不一致。
装配件要用实际配合验证
带嵌件、底板卡槽或定位结构的小字,不能只看单个轮廓是否顺眼。样件检查应包含对应零件的试装,并区分图纸间隙、板材厚度差异和加工偏差。记录测量位置与装配状态,必要时把试件留作下次生产的参照。细节复杂的字样可以作为代表件,但也要覆盖其他文字特有的狭窄结构。
亚克力小字选刀径,核心是先检查内角与窄部位,再验证真实装配。JEEFOO® 单刃铣刀的切削直径提供了判断起点,最终可加工性仍需通过图纸审查和样件确认。