内圆进给:刀心路径与孔壁路径
同样沿孔走一圈,孔壁进给与刀心进给为什么不能填成同一个数?先限定为Z高度不变的内圆铣削。Sandvik Coromant把圆周进给与刀心进给分别列出:孔径记为D,当前切深处的切削直径记为d,刀心进给等于圆周进给乘以(D−d)/D。这里比较的是进给路径,不是主轴转速。
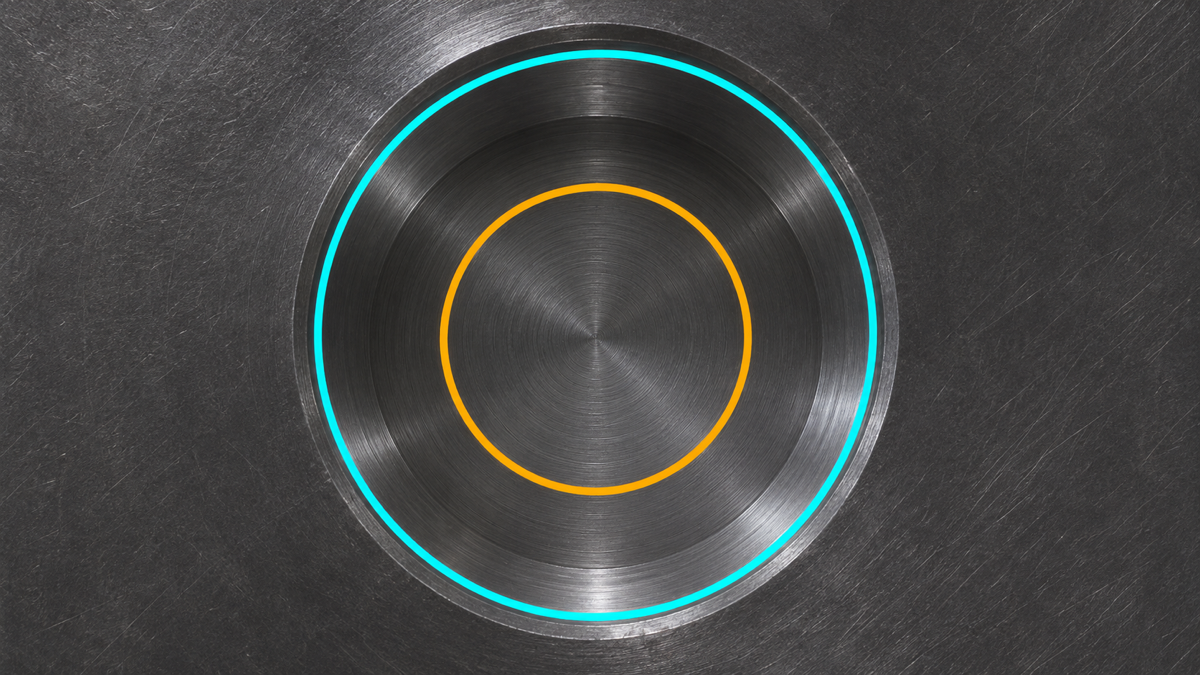
Harvey Performance解释了路径差异:内圆加工时,刀心在孔壁内侧绕行。两条路径扫过相同圆心角,刀心走的圆弧较短。因而较小的刀心进给可以对应较大的孔壁圆周进给;看到两个数不同,不能直接判定计算出错。
假设孔径20 mm、有效刀径8 mm,孔壁圆周进给取300 mm/min。刀心路径直径为12 mm,换算得到180 mm/min。这只是给定条件下的算术例子,300并非推荐切削参数。若所用字段已经表示刀心进给,就不能把这个180再次乘以0.6。
本站MA目录包含用于金属加工的平底立铣刀。目录名称能帮助定位刀具类别,却不能给任意孔径和材料指定进给。讨论某一规格时,还需把实际切削直径与图纸孔径分开,不能用刀柄直径代替参与计算的刀径。