雕刻刀断刀是 CNC 加工中最让人头疼的问题之一:一把刀在切削中突然折断,不仅会报废工件、打断加工节奏,还可能损伤夹头和主轴。本文不讨论某个型号的“万能参数”,而是把断刀的常见原因按环节拆开说明,并给出开工前可以逐项核对的检查清单,帮助你在下次加工前先把风险降下来。
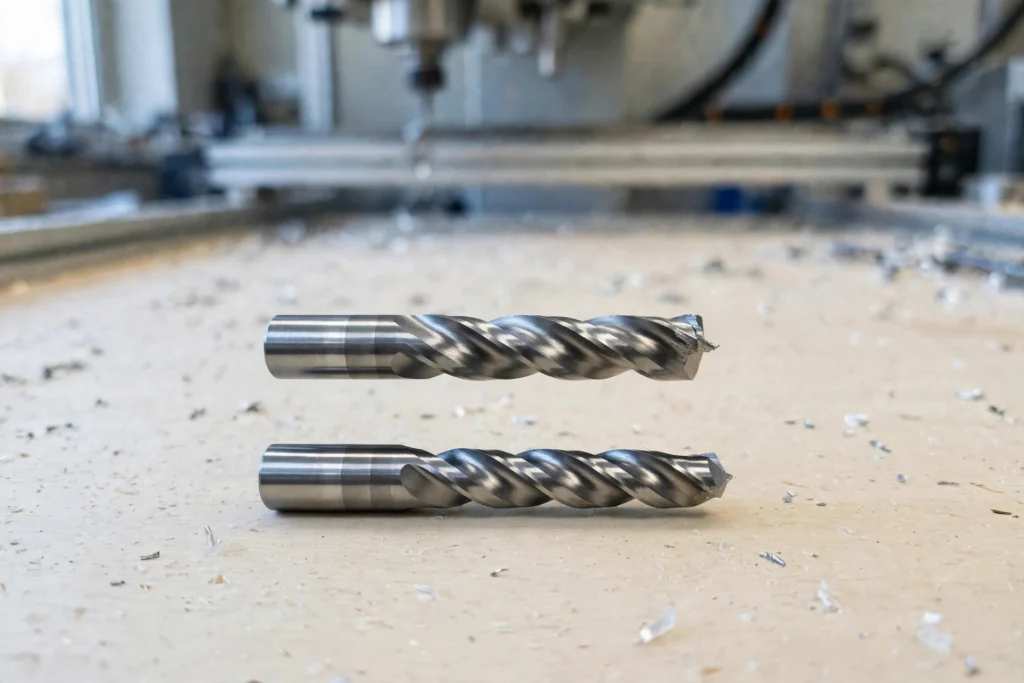
断刀,先看断在哪个环节
同样是断刀,断在不同的环节,原因往往并不相同。刚下刀就断,多半与装夹、刀具伸出长度或第一刀的切入方式有关;切到一半突然断裂,要先看进给、切深和排屑;快要切完、走到工件边缘时断裂,则要留意工件是否松动、边缘是否悬空。记录“断在第几刀、断在哪个位置、当时在切什么材料”,是排查的第一步,也能避免下一次在同一个地方重复出错。
小直径的雕刻刀对这些变化尤其敏感:刀具越细,承受侧向力的余量越小,装夹、进给或材料中的一点异常都更容易表现为断刀。因此,排查时不要只换一把新刀就继续切,先找到这一次的触发点,再调整对应的设置。
原因一:进给与切深超出刀具承受范围
进给过快或单次切深过大,是断刀最常见的原因。切削力会随着切深和每齿进给量上升,而细刀的刃部和颈部能够承受的力有限,一旦超过,就会在最薄弱的位置折断。遇到这种情况,可以先把单次切深减小、改用分层加工,再逐步调整进给,配合试切观察切削声音和断面状态,而不是一次把两个参数同时调到极限。
另外,程序里写的进给值并不总等于实际进给值。短行程、频繁换向和小圆弧较多的刀路中,机床会因为加减速而达不到设定的进给值,这一点在CNC实际进给为什么达不到程序F值一文中有更详细的说明。理解这一点,有助于判断问题到底出在参数设定上,还是出在刀路本身。关于进给指令的定义,也可以参考 LinuxCNC 的 G 代码文档。
原因二:装夹不牢或跳动过大
刀柄没有插到足够的深度、夹头内有灰尘或切屑、夹头本身磨损,都会让刀具在切削中产生偏摆。偏摆会让切削力集中在某一侧的刃上,刀具在反复受力后疲劳折断。安装前,先清理夹头和刀柄,确认刀柄插入深度足够、锁紧到位;如果同一把刀反复出现偏摆或断刀,先检查夹头和刀柄的状态,再考虑更换夹头。
工件装夹同样重要。工件没有压紧、压板位置离加工区域太远,或者板材边缘悬空,都会在切削中产生振动。振动不仅影响表面质量,也会把冲击传到刀具上。加工前确认工件固定牢靠,没有翘起和松动,尤其是薄板和尺寸较大的板材。
原因三:刀具磨损、刃型与材料不匹配
刀具磨损后,切削刃变钝,切削阻力会明显上升,继续用同一把刀加工,断刀的风险也会随之上升。如果发现切削声音变闷、断面变粗糙、毛刺增多,或者需要用更大的力才能切入材料,就应当停下来检查刀具状态,及时更换,而不是把磨损的刀用到断为止。
刃型与材料不匹配也会增加风险。例如,加工亚克力这类容易粘刀的材料时,排屑顺畅的刃型通常更不容易积屑;浮雕加工中球头刀的选型,可以参考GZ5 A级双刃斜度涂层球刀的选型介绍,球头刀在浅切时的接触状态,则可以参考球头铣刀有效切削直径一文的讨论。选刀时,先确认材料、加工方式和刀具的适用场景是否匹配,再确认具体的规格和库存信息。
举例来说,单刃螺旋铣刀的排屑槽较宽,适合切削亚克力等软质板材;球头刀则常用于曲面与浮雕加工,浅切时有效切削直径会随接触位置变化,相关讨论见上文链接。不同的刃型与加工方式对应不同的风险点,选刀前先确认材料与加工方式,再确认刀具的适用场景。
原因四:排屑不畅,碎屑被二次切削
深槽、窄缝和封闭轮廓加工时,切屑容易堆积在刀具周围。如果切屑没有及时排走,就会被刀具反复切削,槽内温度和阻力随之升高,细刀尤其容易在这种情况下折断。加工这类轮廓时,可以留意排屑路径是否通畅,必要时分段加工、抬刀排屑,或者配合吸尘、气吹把切屑及时带走。
冷却和润滑方式也要与材料和刀具匹配。有的材料适合干切,有的则需要适当的冷却;方式选错,同样会让切削状态变差。具体做法以刀具供应商提供的信息和实际试切结果为准,不要照搬其他材料或机床上的做法。
开工前检查清单:逐项核对,减少断刀
把下面的清单当作开工前的核对表,逐项确认后再开始加工,可以覆盖大部分常见的断刀原因:
- 刀具状态:刃口是否完好、有无磨损或崩刃,磨损明显时及时更换。
- 刀具选择:刃型、直径与加工材料、加工方式是否匹配。
- 装夹:刀柄插入深度是否足够,夹头是否清洁、锁紧到位。
- 工件固定:工件是否压紧,有无翘起、松动或边缘悬空。
- 切削参数:单次切深与进给是否保守,先试切、再逐步调整。
- 刀路:是否存在过深的槽、过小的圆弧或频繁换向的路径。
- 排屑:深槽加工时排屑是否通畅,吸尘或气吹是否正常工作。
- 首刀观察:第一刀先慢速试切,确认声音、振动和断面正常后再继续。
断刀之后,先别急着换一把继续切
断刀之后,最稳妥的做法是先停机,取出断在工件或夹头里的残段,检查夹头、刀柄和工件是否受损,再回顾断裂发生的位置和当时的参数。确认没有残留碎屑、工件没有松动后,再按检查清单重新核对一遍,然后换上新刀试切。如果同一位置反复断刀,说明原因还没有找到,这时更需要停下来排查,而不是连续换刀继续加工。
关于断刀的两个常见问题
断刀后,断在工件里的残段必须取出来吗?是。先停机取出残段,检查夹头、刀柄和工件是否受损,确认没有残留碎屑、工件没有松动后,再按检查清单重新核对,然后换上新刀试切。
小直径的雕刻刀是不是更容易断?是。刀具越细,承受侧向力的余量越小,装夹、进给或材料中的一点异常都更容易表现为断刀,排查时先找到这一次的触发点,再调整对应的设置。
总的来说,预防断刀没有单一的窍门,关键在于把进给、切深、装夹、刀具状态和排屑这几个环节放在一起看。每次加工前花几分钟按清单核对,加工中留意声音和振动的变化,出现异常先停机检查,往往比事后更换刀具和返工更省时间,也更安全。具体参数请以刀具供应商提供的信息和试切结果为准,加工前请先试切确认。