MI硬质合金定心钻怎么选?先分清工序目标
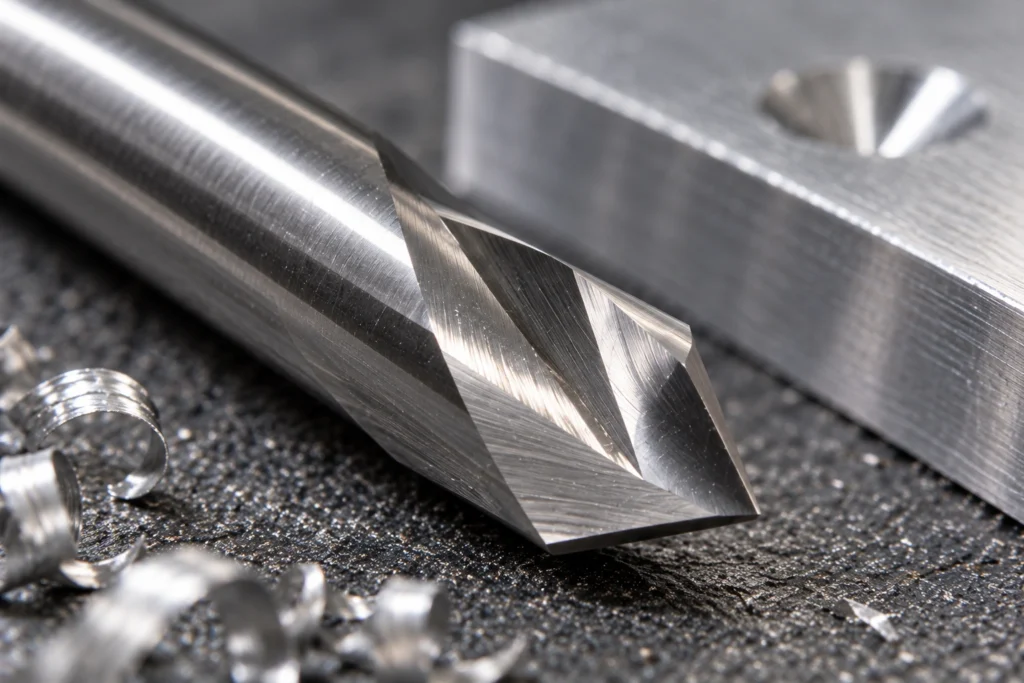
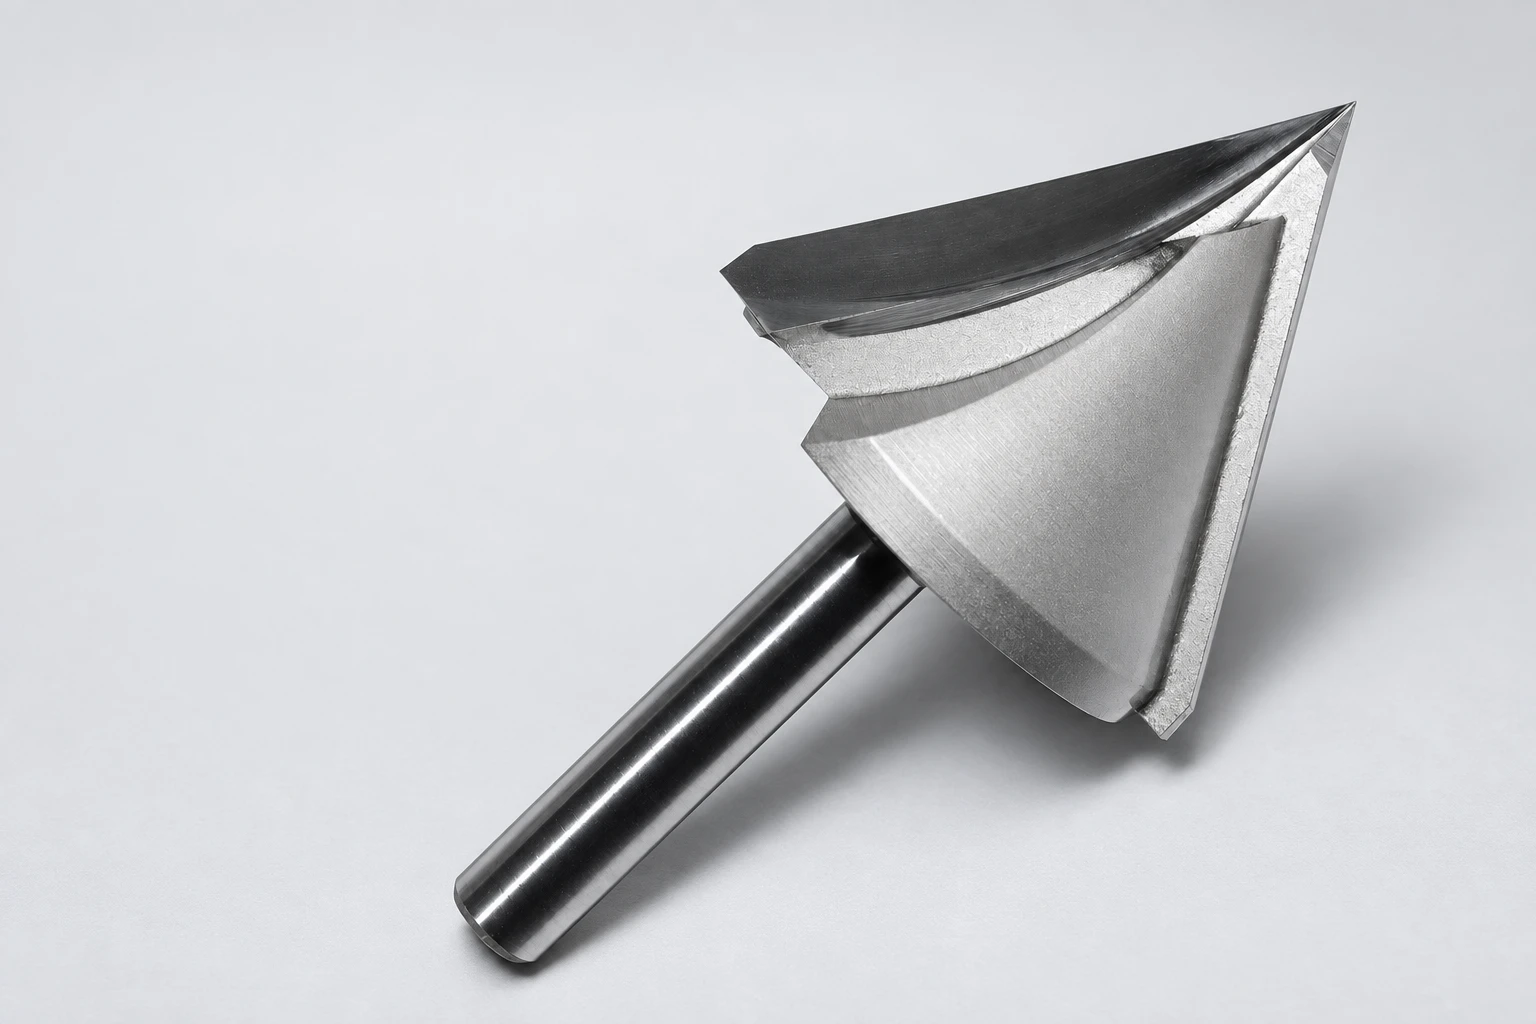
选硬质合金定心钻时,客户首先需要明确是为后续钻孔定位,还是形成图纸规定的最终倒角。JEEFOO 官网 MI 系列列有 8×90 整体硬质合金定心钻,用于金属工件的孔起始定位、点钻及相关孔口准备。两种工序目标应分别核对,不能因为型号带有角度标记,就认定这把MI定心钻适合所有后续钻头;选型仍需完整刀具图纸。
1. 先看后续钻孔要求
先把后续钻削、孔口处理与最终验收要求串成完整工序,再决定点钻需要完成什么。将孔位、入口形状和后续刀具要求提供给工艺人员或供应商核对,不用一个型号简称代替配套性确认。定位点是否满足下一道工序,与最终倒角是否满足零件图,应分别判断。
2. 从图纸核对尺寸和形状
采购时应核对柄部、尖端形状、角度及可用刃部,遇到8×90这样的标记应以供应方确认图为准。不能将长度、角度和直径凭经验互相替代。装夹前检查刃口和柄部状态,使用匹配的刀柄或夹头,并按机床规定确认定位、跳动及刀长。发现缺口或异常磨损时,不应继续靠调整程序补偿。
3. 首件同时看位置与孔口
首件检查不只观察定位点是否明显。应按图纸要求核对孔位,同时观察入口周围是否出现毛刺、偏磨或非预期接触痕迹。若后续钻削也出现异常,需要把前后工序一起分析,而不是只归因于定心钻。试切参数应来自适用的工艺依据和设备限制,本文不提供通用转速或进给数值。
4. 记录可复用的条件
对已批准工序,保存材料、刀具版本、装夹状态和检验要求。更换后续钻头、材料批次或孔口要求时,重新评估点钻方案。采购补单时同时提供型号与已确认的图纸,比只报一个系列名称更有利于避免混淆。
钻尖角度为什么要配套核对?
Gühring 的 NC 点钻技术资料说明:点钻几何与后续钻头配套时,应关注钻尖和外缘的接触顺序;后续硬质合金钻头若外缘先接触,可能增加崩角风险。这说明应核对完整配套关系,不能将资料中其他系列的示例角度直接套用于 MI 产品。
首件检查与询价记录表
以批准图纸和首件结果确定验收值。下列字段用于交接与重复订单,既记录定位要求,也记录最终孔口要求;不以定位点的外观代替成品测量。
| 项目 | 建议记录字段 | 核对依据 |
|---|---|---|
| 材料与设备 | 材料牌号、批次 Lot、设备型号、夹持方式 | 当前材料及设备条件,不能沿用未验证的旧设置 |
| 孔位与成品孔 | 基准 Datum、孔位 X / Y、孔径 D,单位 mm | 零件图规定的基准、公差及测量方法 |
| 点钻与后续钻头 | 前后刀具编号 Tool ID、尖角 α / β,单位 ° | 两把刀的确认图纸与后续钻头的加工建议 |
| 最终孔口 | 倒角标注 C 或入口直径 Dc,单位 mm;角度 θ,单位 ° | 图纸实际标注方式、工序顺序和首件检验结果 |
| 程序与追溯 | 程序 NC、图纸版本 Rev、样件 Sample ID、检验结论 | 批准记录与当前程序一致,变更后重新评估 |
常见问题
8×90 可以直接当作完整装刀参数吗?
不能。应按 MI 当前型号的确认图纸识别各个数字及其单位,并补充核对柄径、总长、可用刃部和尖端形状。型号标记不能代替完整尺寸或允许切深。
点钻完成,是否表示最终倒角合格?
不表示。点钻是为下一道工序准备入口,最终倒角则按成品图纸验收。即使计划用同一把刀完成,也要确认刀具适用性、工序顺序与成品尺寸,不能只看锥形痕迹。
更换后续钻头后,需要重新确认吗?
需要。后续刀具的钻尖几何、适用材料和入口要求可能变化,应重新核对点钻方案并做首件确认。可通过 JEEFOO 选型联系页提供零件图、前后刀具信息及验收要求,确认当前配套方案。