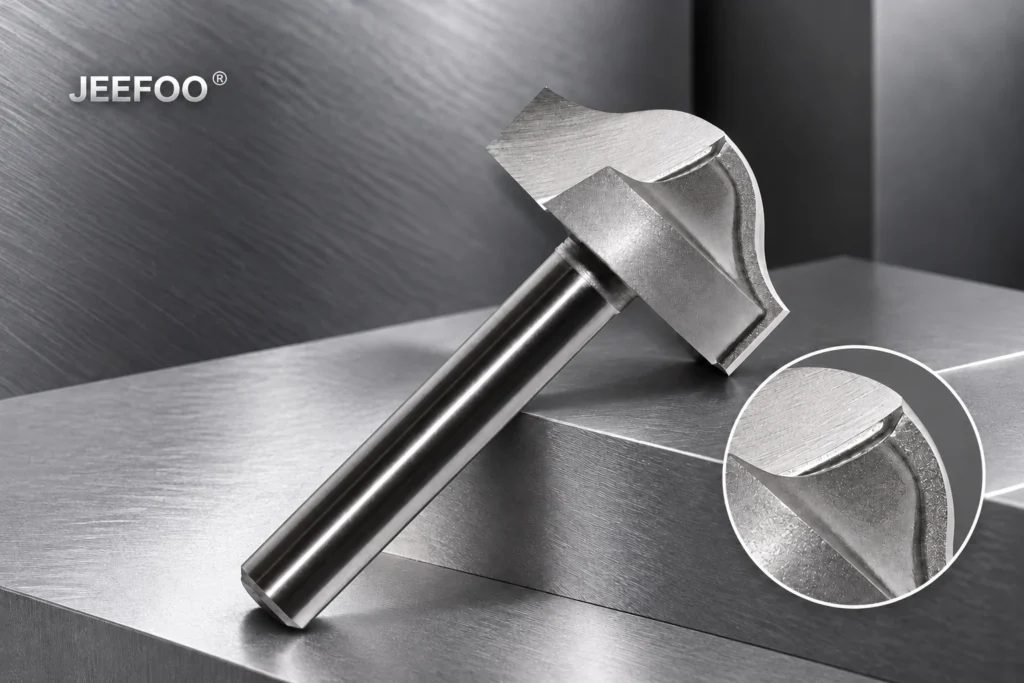
清弧刀装饰槽收尾,应在画图时明确采用贯通、止端还是与边框相接的方式。JEEFOO GZ4 6×22 清弧刀用于曲线沟槽、三维雕刻及相关成形加工。刀具沿路径留下的终点形态,不一定等于俯视图中一条线段的平直端点。
1. 清弧刀装饰槽收尾:贯通槽从哪里结束
装饰线条延伸到板边时,应在图稿中明确它是否穿过最终外形,还是在边框内部结束。若后续还要进行外形加工,应把两道工序的先后关系写清楚,避免一方按毛坯边界理解,另一方按成品边界理解。
同一套板件最好采用一致的收尾规则。视觉上有意变化的地方,可以单独标注,让加工人员知道这是设计安排,而不是漏画了一段线。
2. 封闭止端需要查看三维结果
线段在某一点停止,成形刀仍会留下与自身轮廓有关的端部痕迹。对于封闭止端,应在仿真中观察立体形态,确认它是需要保留的自然收尾,还是需要另行设计的过渡。
不要把随意延长刀路当作通用修正方法。延长后可能侵入留白区域或相邻装饰元素。需要改变端部外观时,应先修改设计要求,再选择与之匹配的路径。
3. 边框交汇处先确定主次关系
装饰槽与外框、标志或另一条线相遇时,应明确哪一处连续、哪一处停止。所有路径简单相交,未必能表达原来的层次。可以把交汇局部单独放大,标明各线条的归属。
检查最终模型时,优先查看止端、交汇和贯通位置,再观察整块板的节奏。把批准的收尾方式保留在图稿说明中,后续复制纹样时就不容易出现多种处理混杂的情况。
如果同一纹样将用于不同尺寸的面板,缩放后应重新查看各个终点。线条长度发生变化时,原本合理的停止位置可能已靠近新的边框或标识。
装饰槽收尾不是最后临时处理的一小段,而是整体造型的一部分。先定义端部与交汇关系,再使用清弧刀生成对应路径,成品线条才更有完整感。
加工前的收尾验收表
先在同材质样板上安排贯通、止端和交汇三个局部,使用已确认的刀具轮廓进行仿真与试切。以下是建议记录项,允许偏差应由图纸和批准样板确定。
| 位置 | 应记录的字段 | 验收重点 |
|---|---|---|
| 贯通槽 | 成品边界 X / Y,单位 mm;外形工序顺序 | 确认槽是否真正延伸到最终边缘,越界刀路避开夹具 |
| 封闭止端 | 终点坐标 X / Y、槽深 Z、留白距离 S,单位 mm | 比较实际端部形态与设计,不只看线段终点 |
| 边框交汇 | 主线与支线编号 ID、连续或停止规则 | 查看局部槽形,确认无多余切痕或未批准的侵入 |
| 重复加工 | 图纸版本 Rev、程序 NC、刀具 Tool ID、样板 Sample ID | 核对每处收尾与批准样板一致,缩放后重新检查 |
刀路中的起点与渐变怎样影响收尾?
以 Vectric 官方 Fluting Toolpath 文档为例,矢量起点决定渐变作用的端部;Start Depth 与 Flute Depth 共同决定总深度,Ramp at Start and End 可在两端安排渐变。这些是软件选项说明,并非 GZ4 刀具的通用参数。实际刀具轮廓、入刀能力与路径仍需核对,不能直接照搬示例。
常见问题
封闭槽的端部一定是平直的吗?
不一定。俯视图的终点只是路径位置,实际端部还受刀具轮廓和深度变化影响。应同时查看三维预览及样板侧视,明确接受自然成形端部,还是需要专门的过渡设计。
把刀路延长,就能修好所有止端吗?
不能。延长可能切入边框或留白,且未必形成要求的端部。先标明希望保留的成品形态,再核对路径、刀具和工序。需要比较线槽底部定义时,可阅读 铭牌线槽底部设计要点,注意两类刀具的轮廓不能互相代用。
询价或交接加工时,应提供什么?
提供材料、设备、成品外形图、刀具型号与确认图纸,并在局部图中标出贯通、止端和交汇规则。可通过 JEEFOO 选型联系页提交要求;不要仅凭 6×22 标记推定槽底半径、柄径或允许切深。