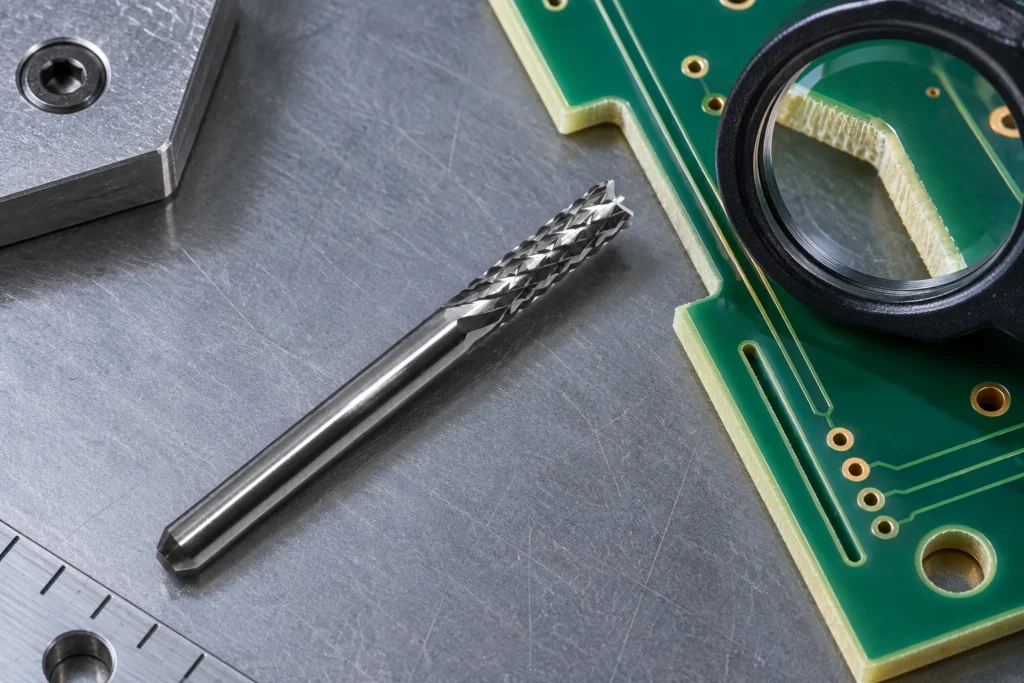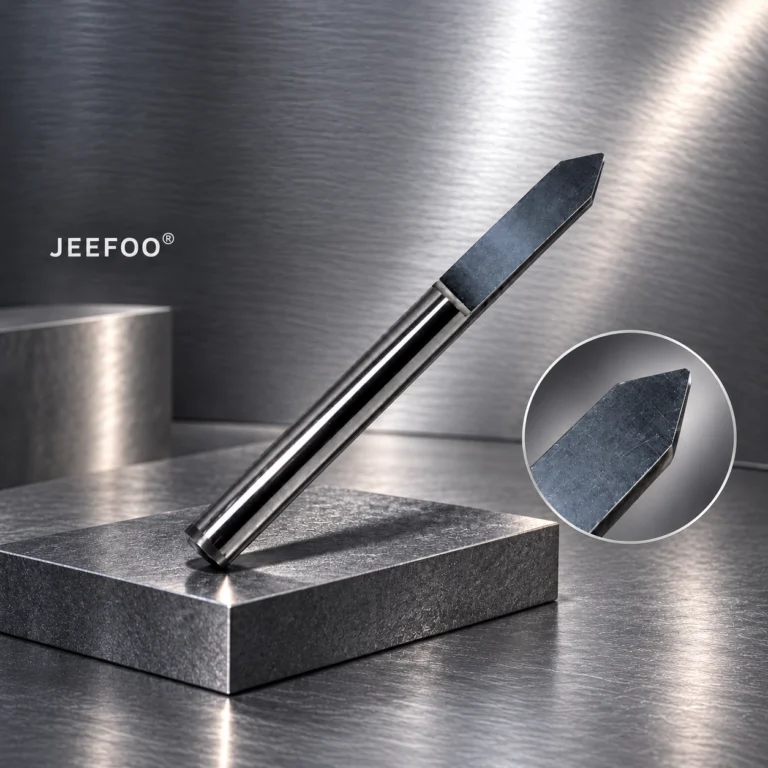
PCB和复合板加工客户关注板边起层时,可能会考虑XD左旋铣刀。官网将其用于PCB及经确认的复合材料轮廓加工,但左旋外形本身不是“不会起层”的保证,主轴旋向、支撑和排屑条件必须一起核对。
把缺陷位置拍清楚
先区分上表面崩边、下表面毛边、层间分离以及轮廓尺寸偏差。记录缺陷发生在直线、转角还是最后分离位置,并保留同批余料。这样才能判断问题是否与切削方向相关,而不是见到毛边就更换一种螺旋刀。
左旋槽形不等于任意反转主轴
XD的官方实物图显示细工作端与左旋刃形。具体旋转方向、进给配合及切削作用应按该规格和机床要求确认,不能由“左旋”二字直接推断机床反转指令。订货时把现用主轴、刀柄尺寸和材料厚度一并交给供应商核对。
支撑要覆盖轮廓结束位置
薄板接近分离时的支撑变化,可能使前面合格的切边在最后一段出现异常。试切应包含与正式任务相同的支撑、固定和轮廓闭合方式。工件松动不能靠增加压紧方向的切削作用来补救,也不应让刀具代替可靠夹持。
检验边缘也要检查排屑
PCB、玻纤层压板等材料应使用适当的收集与排屑措施,并按设备规定做好防护。检查边缘质量的同时观察槽内残留、发热和异常声音。把一个参数改动对应到一个试件,才能判断改善来自刀具、支撑还是其他设置。
总结
XD左旋PCB铣刀应作为完整工艺的一部分验证。先定位起层位置,再确认旋向、支撑和排屑,采购比较才有依据。