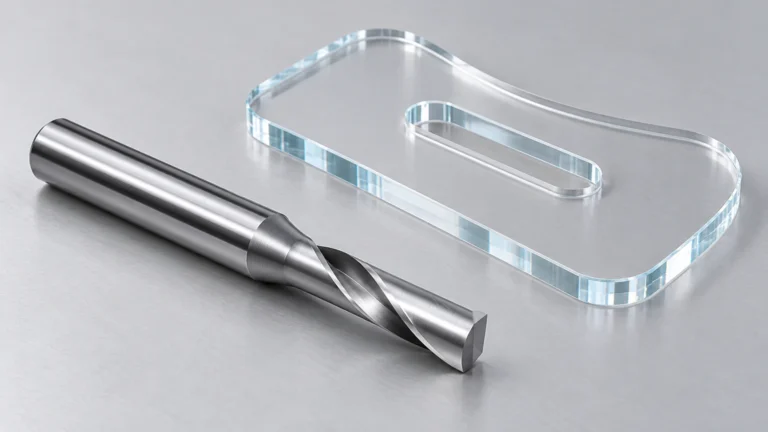
亚克力标牌贯穿切割的难点,经常出现在轮廓即将闭合时:原本连成整张的板材,逐渐变成需要独立固定的小零件。为 JEEFOO® 单刃亚克力铣刀编排刀路之前,应先规划板材支撑、零件保留方式和取件顺序,不能只检查切割路径是否闭合。
从整板固定看到最终零件固定
真空吸附、机械夹具或其他固定方法,都需要根据设备条件验证。整板固定牢靠,并不自动意味着切出的小件也能保持稳定。检查每个零件的有效支撑面积、开孔位置以及切穿后可能变化的吸附条件。细长笔画和狭小边框尤其需要关注,因为它们在周围材料移除后,受力状态会发生变化。
连接点位置要考虑后续修整
采用连接点保留零件时,应优先评估非显眼部位及便于修整的位置,避开薄弱转角、装配基准和客户重点观察的外观面。连接点的尺寸与数量,应通过本机、本板材的试切确定,不能直接套用其他订单。工艺文件中标出连接点位置,方便操作人员识别,也让去除连接点后的检查有明确目标。
垫板与切穿深度需要一起核对
贯穿切割通常需要与工艺相匹配的垫板或工作台保护安排。先确认台面和支撑面状态,再核对板材实测厚度、对刀位置以及程序中的切穿策略。JEEFOO® 3.175×22 型号的 22 毫米指刃长,并不是一次切深或穿透余量的建议值。任何涉及刀具接近台面的路径,都应按设备流程检查干涉。
切割顺序应减少失去支撑的风险
编程时可以先分析内部开口与外轮廓之间的关系:如果外轮廓过早切断,内部工序还剩多少稳定支撑?对嵌套排版的标牌,也要查看相邻区域被移除后的固定条件。先通过仿真或设备允许的检查方式核对路径,再以样件验证。取件前等待设备完全停止,避免用手压住正在松动的工件继续加工。
贯穿切割的规划,应覆盖从整板到单件的全过程。把支撑、连接点、垫板和工序顺序写进作业文件,才能让单刃铣刀的选型与实际生产条件真正衔接。