顺铣与逆铣的区别,首先在于切削刃进入和离开材料时的切屑厚度变化。在周边铣削中,顺铣的切屑通常由厚变薄,逆铣则由薄变厚。判断一段CNC侧铣刀路属于哪一种,需要同时知道主轴旋向、刀具相对工件的运动方向,以及材料位于刀具哪一侧;只看屏幕上的顺时针或逆时针箭头,容易得出相反结论。
本文讨论立铣刀侧刃参与的周边铣削原理,帮助读者理解刀路设置。它不是某一材料的通用转速表,也不将一般铣削规律当成JEEFOO某型号的实测性能。
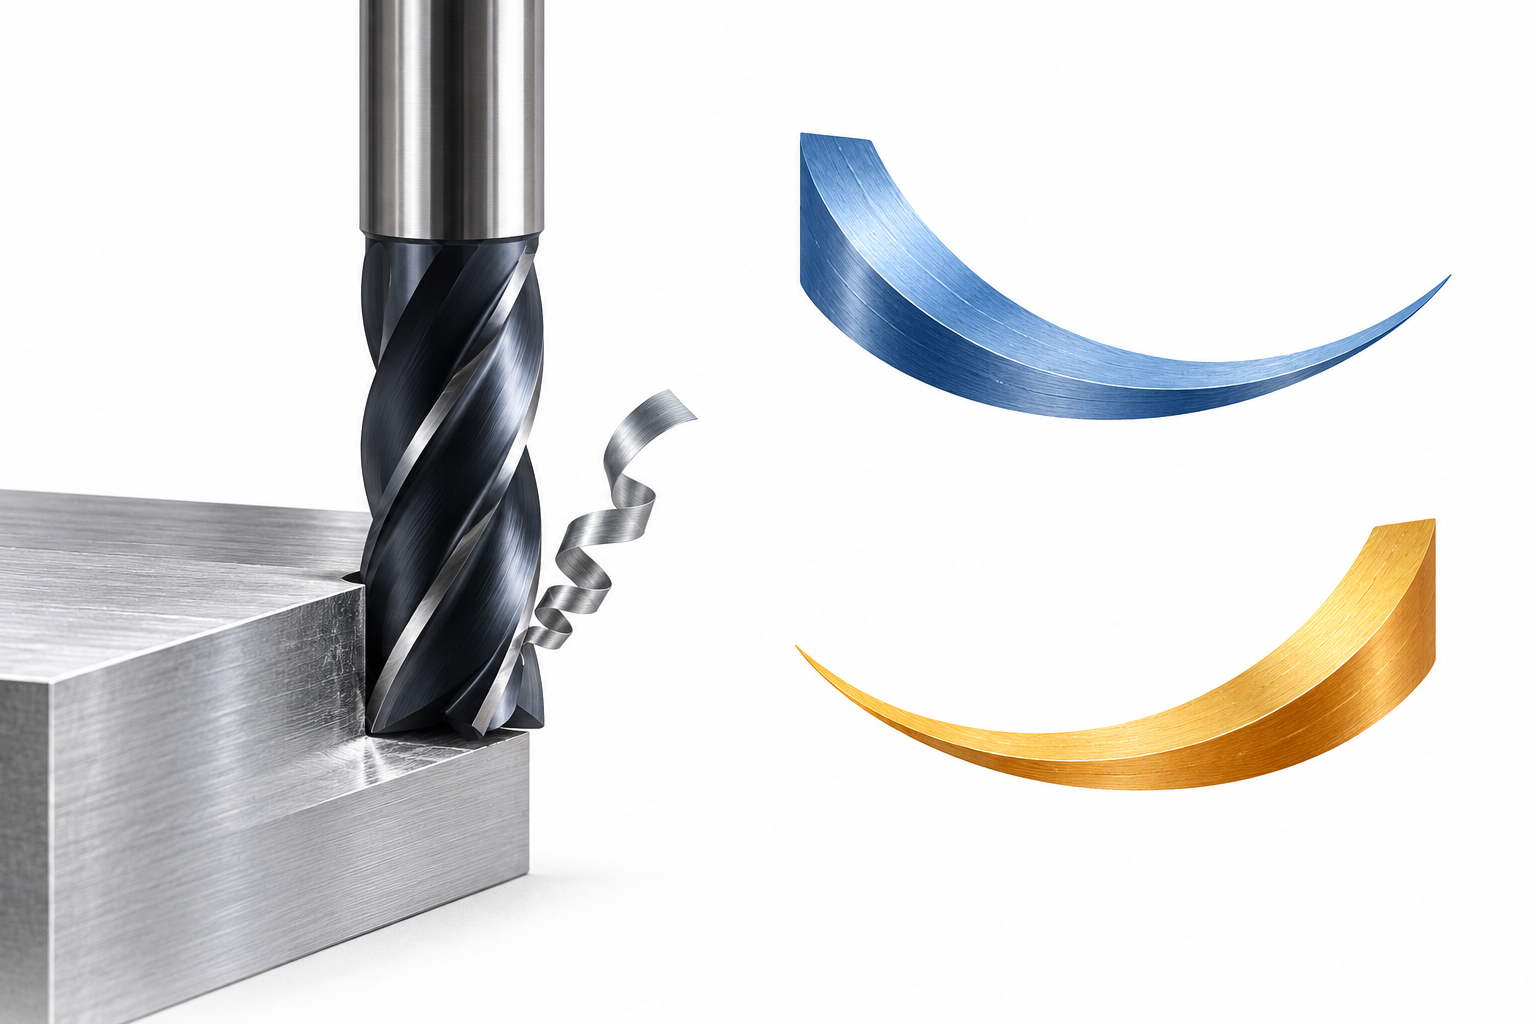
顺铣与逆铣:一片切屑的形成过程
可以把一颗刀齿从接触材料到离开材料的过程单独拿出来观察。顺铣时,刀齿进入切削区域便承担较厚的切屑,随后切屑逐渐变薄;逆铣时,进入阶段的未变形切屑厚度从接近零开始,随后增大。这一差别发生在刀齿的一次啮合过程中,不是把整把刀的进给速度先调大再调小。
Sandvik Coromant的顺铣与逆铣技术说明指出,逆铣的薄切屑进入阶段可能伴随摩擦或挤压;顺铣则需要机床能够控制进给系统间隙,同时工件与夹具条件允许。由此可见,“优先顺铣”带有设备和装夹前提,不能简化成适用于所有机器的固定口令。
为什么“沿轮廓顺时针走”不能直接等于顺铣
观察加工图时,先区分两个不同的运动:主轴让刀具旋转,进给轴让刀具与工件发生相对位移。俯视画面中的轮廓走向只描述第二种运动的一部分;如果保留材料由轮廓内侧换到外侧,刀齿接触的区域也会改变。
例如,外轮廓侧铣与内腔侧壁精加工可以拥有相似的平面线条,但材料与刀具中心的位置关系不同。把一条外轮廓路径直接反用到内轮廓,不能仅凭箭头看起来相同就认定切削方式相同。更可靠的理解方式,是在当前加工面上标出保留材料,观察刀具位于其哪侧,再理解切削刃进入和退出的位置。
这也说明,顺铣与逆铣讨论的是加工接触关系。刀具螺旋槽的左右旋、主轴的正反转、路径的顺逆时针,是不同概念。不要为了把路径变成“顺铣”而擅自反转只适用于规定旋向的刀具。
CAM里的方向设置如何对应实际侧铣
以Autodesk Fusion的2D Contour官方说明为例,Sideways Compensation设置用于定义刀具中心相对路径的偏置侧,文档将Left与Climb、Right与Conventional相对应。应在该策略及其当前几何定义中理解这组设置,不能把界面上的“左”抄成任何机床、任何观察角度都通用的物理方向。
另一个容易忽略的选项是开放轮廓的Both Ways。官方说明表明,它会在单条开放轮廓的多层加工中使用顺铣与逆铣。于是,一段往返加工的刀路即使看起来连续,也不代表每一程采用同一种切削接触方式。若工艺要求保持同一方向,就应选择与该要求一致的策略,而不是只依据往返路径较短作决定。
刀具结构决定适用范围,方向选择不能替代选刀
例如,JEEFOO的MA 4Fx8x8x50L整体硬质合金平底立铣刀产品页列有侧铣与轮廓加工用途。这里以平底立铣刀作为理解周边切削的产品参照,不借用其他厂商资料对该型号作性能承诺。阅读一款产品时,应把其材料适用性、切削部分与柄部尺寸、刃数和具体工序分开理解。顺铣与逆铣原理解释的是怎样接触材料,并不会把不适合的刀具变成适合的刀具,也不能从一张外观图推出允许切深。
同样,改变方向后仍需遵守机床、刀柄及刀具供应方的限制。遇到夹持不足或进给间隙问题,应先处理设备与工装条件;不能把换方向作为掩盖工件松动的方法。任何靠近刀具的观察、清理和测量,都应在设备按规定停机并处于安全状态后进行。
把方向作为工艺变量,而不是表面质量承诺
两件零件的侧壁外观不同,不足以单独证明顺铣优于逆铣。刀具磨损、余量分布、材料、装夹和路径接触情况可能同时变化。若需要比较方向的作用,应由工艺人员安排有明确边界的对照,避免一边换方向、一边换刀具和参数,最后却只把差异归到方向上。
理解顺铣与逆铣的实际价值,是能读懂切屑形成过程,并把CAM选择与真实工件联系起来:先明确材料在哪一侧,再理解刀齿如何进入和退出,最后在设备允许的条件内确定策略。切削方向是完整加工方案中的一项决定,而非独立的精度、寿命或光洁度保证。