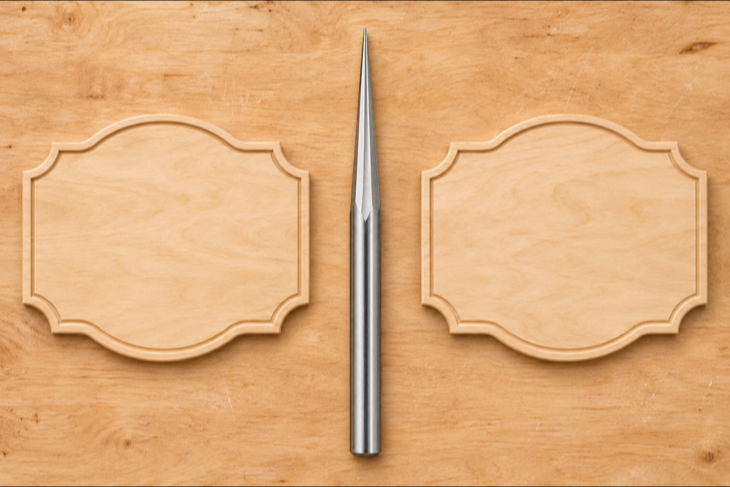
一套橱柜标牌包括一对同面加工的左右件。 粗刀先为长凹边开槽, GE 候选刀随后在窄边走清轮廓的路径。 编程员已经把左件的两道工序模拟通过, 打算用 Fusion镜像的 Mirror Pattern 复制到右件。 左右形状翻过来以后, 生产节拍是否需要把一件做完再转另一件, 仍取决于阵列的工序顺序。
当两件共用夹具时, 可以要求每个实例连续完成它的各道工序, 也可以先在两个实例上完成同一道工序。 Fusion 阵列的顺序选项另有按刀具分组的方式。 假设一号件做完粗工序后必须先停下确认内边位置, 程序员就需要按实例查看是否把二号件粗加工提前了。 对照表可以从左至右写实例号、预期完成的动作、实际出现在后处理文件中的动作, 逐处核对停机检查点。 阵列排序只确定执行先后, 停机本身还要在输出及机床作业流程中单独验证。
另一个常见交接失误是只选原始操作进行模拟, 看到的路径仍只有左件。 核对整个镜像结果时应选择阵列文件夹, 预览两个实例, 确认镜像面、夹具边缘和各件的材料状态。 若检查表批准的是每件完整加工序列, 就按这个序列查看模拟与输出, 再让现场按实际夹持条件验样。 对称性只能说明图上的方向关系, 不能替代对另一侧装夹状态的检查。
GE 长型资料把精细轮廓列作应用。 这里关心的是两件各自何时轮到经核实的清边刀, 以及那时粗加工是否已经按计划完成。 清边前用已确认的实物装配核对两件的路径与刀柄空间, 保留左右件分别签认的记录, 后续加件才知道允许沿用哪部分程序。
来源