左旋PCB铣刀怎么选?先查起层条件
PCB 和复合板加工客户关注板边起层时,可能会考虑 XD 左旋铣刀。应先定位缺陷,再确认具体刀型要求的主轴旋向、支撑及排屑条件,使用同批材料试切。左旋外形本身不是“不会起层”的保证,合格标准仍应来自板材与零件要求。
1. 把缺陷位置拍清楚
先区分上表面崩边、下表面毛边、层间分离以及轮廓尺寸偏差。记录缺陷发生在直线、转角还是最后分离位置,并保留同批余料。这样才能判断问题是否与切削方向相关,而不是见到毛边就更换一种螺旋刀。
2. 左旋槽形不等于任意反转主轴
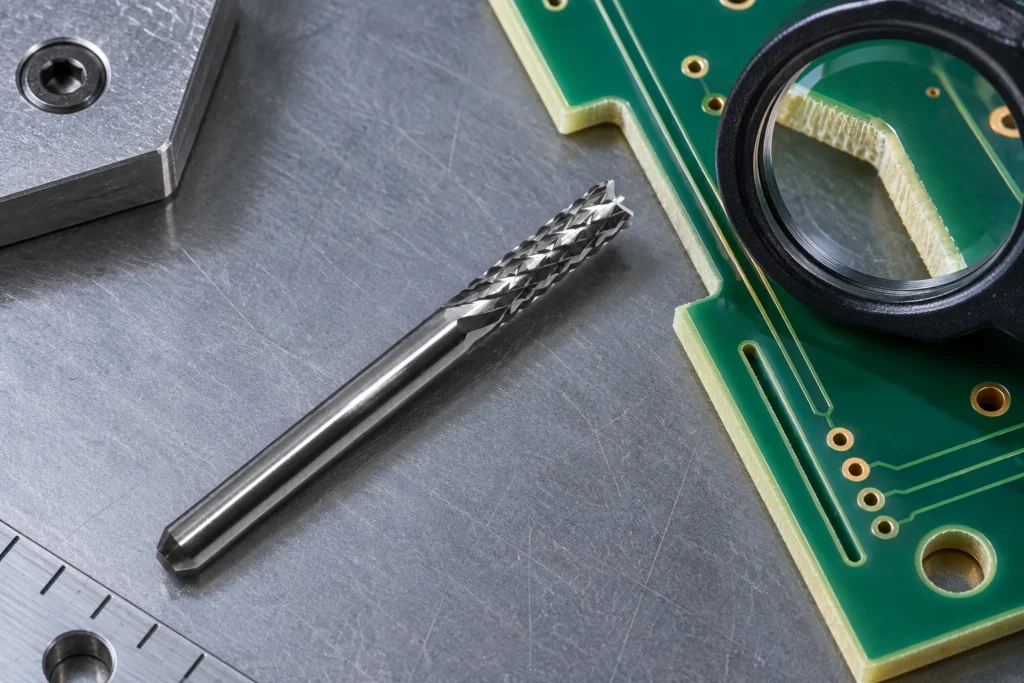
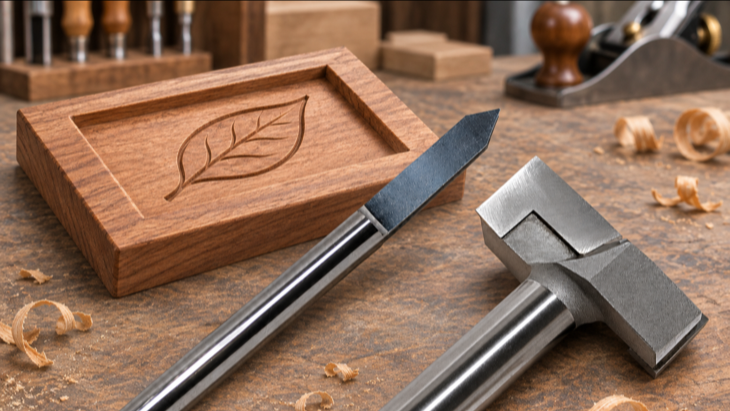
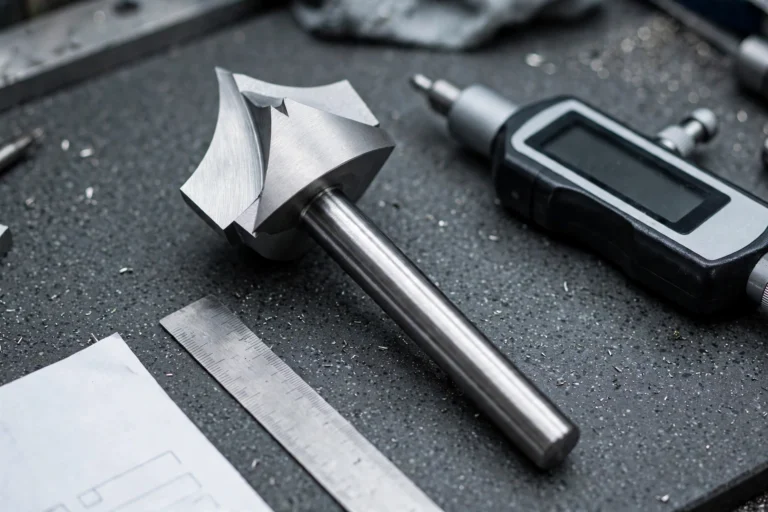
XD的官方实物图显示细工作端与左旋刃形。具体旋转方向、进给配合及切削作用应按该规格和机床要求确认,不能由“左旋”二字直接推断机床反转指令。订货时把现用主轴、刀柄尺寸和材料厚度一并交给供应商核对。
3. 支撑要覆盖轮廓结束位置
薄板接近分离时的支撑变化,可能使前面合格的切边在最后一段出现异常。试切应包含与正式任务相同的支撑、固定和轮廓闭合方式。工件松动不能靠增加压紧方向的切削作用来补救,也不应让刀具代替可靠夹持。
4. 检验边缘也要检查排屑
PCB、玻纤层压板等材料应使用适当的收集与排屑措施,并按设备规定做好防护。检查边缘质量的同时观察槽内残留、发热和异常声音。把一个参数改动对应到一个试件,才能判断改善来自刀具、支撑还是其他设置。
螺旋方向和切削方向应分开确认
刀具制造商 MITGI 的切削方向与螺旋方向说明将两者分开讨论,并说明它们的组合会影响排屑方向。因此,“左旋”不能单独代替主轴旋向或机床指令。该资料解释一般几何概念,不用于推定 XD 当前规格的旋转指令;应向供应方核对确认图纸。
板边起层的试切记录表
以下字段用于记录和复核,不是通用切削参数或公差建议;实际允许值应来自当前图纸、材料、设备要求与批准工艺。
| 核对项目 | 建议记录字段 | 验收依据 |
|---|---|---|
| 板材与缺陷 | 板材牌号、批次 Lot、厚度 t,单位 mm;正反面及缺陷照片 | 区分表面崩边、底面毛边和层间分离,标明发生位置 |
| 刀具与旋向 | 刀具 Tool ID、刃形版本 Rev、确认旋向、刀柄与筒夹 | 与当前规格和机床说明一致,不凭照片决定反转 |
| 支撑与分离 | 基准 Datum、支撑位置、夹持方式、最后分离段 | 试件复现正式轮廓闭合及分离时的固定条件 |
| 路径与工况 | 程序 NC、转速 n(r/min)、进给 F(mm/min)、分层 ap(mm) | 记录经确认的实际设置,一次改变一个因素 |
| 排屑与结果 | 收集方式、残屑、异常现象、样件 Sample ID | 按规定停机后检查,边缘与尺寸分别验收 |
常见问题
看到左旋刃形,就应该反转主轴吗?
不应该。螺旋方向和实际切削方向需要分别确认,按具体刀具与机床要求选择旋向,不能仅凭“左旋”名称生成程序。
最后一段才起层,是否只需换刀?
先核查轮廓即将分离时的支撑和夹持变化,同时查看刀具状态、路径及排屑。完整复现结束段的试件,比只测试一条未分离的直线更有参考价值。
询价时应提供哪些资料?
提供板材结构与厚度、缺陷位置照片、设备及刀柄信息、现用刀具和加工轮廓。可通过JEEFOO 选型联系页核对 XD 配置,不以未确认的尺寸或旋向代替技术资料。